วันพุธที่ 2 กันยายน พ.ศ. 2563

เรื่องเล่าเกี่ยวกับแม่พิมพ์แบบต่างๆ ในประสบการณ์ของผู้เขียน

 เรื่องเล่าเกี่ยวกับแม่พิมพ์แบบต่างๆ ในประสบการณ์ของผู้เขียน

       ว่าด้วยเรื่องเกี่ยวกับงานแม่พิมพ์ ไม่ว่าจะแม่พิมพ์ฉีดพลาสติก แม่พิมพ์ฉีดอะลูมิเนียม และแม่พิมพ์โลหะ แต่ละชิ้นงานที่ออกมาจากการผลิตในแต่ละกรรมวิธี ล้วนมีความสำคัญของวัสดุขึ้นรูปเป็นสำคัญ ในส่วนของแม่พิมพ์อะลูมิเนียมนั้น หากต้องการให้ชิ้นงานออกมามีคุณภาพ จำเป็นต้องคำนึงถึงกระบวนการผลิตตั้งแต่เริ่มต้นหลอมละลายวัสดุ ความสะอาดของวัสดุหลอมเหลว อุณหภูมิในการหลอมเหลวยิ่งเป็นสิ่งที่สำคัญมากที่สุดในงานฉีดอะลูมิเนียม

        เป็นที่ทราบกันดีว่าประเทศไทยมีสภาพอากาศเปลี่ยนแปลงบ่อย ผลกระทบที่เกิดในงานฉีดอะลูมิเนียมก็ยิ่งมีมาก ไม่ใช่ว่าหลอมเหลววัสดุในอุณหภูมิที่เคยใช้แล้วชิ้นงานจะออกมาดีเหมือนกันทุกชิ้น แค่อากาศร้อน อากาศเย็น อากาศชื้น ล้วนแล้วแต่มีผลกระทบด้วยกันทั้งนั้น ผู้ที่ทำงานในด้านนี้จึงควรทำความเข้าใจเกี่ยวกับอุณหภูมิในแต่ละช่วงเวลาที่ต้องการขึ้นรูปชิ้นงาน สังเกตุง่ายๆ ทำไมกะเช้างานที่เซ็ตเครื่องออกมาสามารถรันยาวจนถึงเย็นได้ไม่ค่อยเกิดปัญหาคุณภาพงาน แต่กับกะดึกที่ไม่ได้เปลี่ยนแปลงค่าต่างๆ กลับมีงานเสียมากกว่า นี่ก็เนื่องด้วยผลกระทบจากอุณหภูมินั่นเอง

        ดังนั้นการทำงานในงานฉีดอะลูมิเนียม ก็จำเป็นที่จะต้องควบคุมอุณหภูมิให้ดีมากยิ่งขึ้น เพื่อผลผลิตที่ดีและไม่เสียเวลาทำงานโดยเปล่าประโยชน์ ถึงแม้ว่าวัสดุที่ใช้จะสามารถนำมาหลอมเหลวใหม่และใช้ได้อีกครั้ง แต่คุณภาพของวัสดุนั้นก็จะด้อยลงจากครั้งแรก หากการเริ่มต้นกระบวนการไม่รักษาความสะอาดของวัสดุแล้วนั้น ผลกระทบที่จะเกิดขึ้นก็จะตามมาเป็นทอดๆ เช่นกัน

        ในส่วนของแม่พิมพ์พลาสติก ในประเทศไทยนั้นมีการผลิตงานจากพลาสติกมาเป็นเวลายาวนานกว่างานแม่พิมพ์อะลูมิเนียม ได้มีการทดลอง ทดสอบ งานวิจัยต่างๆ มีมาอย่างมากมายให้ศึกษาเรียนรู้ ทำให้การทำงานเกี่ยวกับงานฉีดพลาสติกมีสิ่งอ้างอิง หรือหลักเกณฑ์ที่ทำให้งานเสียลดลงได้อย่างมาก แต่ทั้งนี้ก็ขึ้นอยู่กับผู้ที่ทำงานด้วยเช่นเดียวกัน หากอ้างอิงแต่ทฤษฎีมากเกินไป โดยไม่เปิดรับผู้ปฏิบัติงานหน้างานที่เคยพบปัญหามาก่อนให้คำแนะนำ ก็จะทำให้เกิดความล่าช้าที่จะได้ผลิตงานดีได้เนื่องจากความไม่เข้าใจ ผู้เขียนเองก็เคยพบเจอมามากเช่นกัน บางครั้งการคลุกคลีอยู่กับหน้างาน จะช่วยแก้ปัญหาได้มากกว่าการนำทฤษฎีอย่างเดียวมาใช้แก้ปัญหา เนื่องด้วยปัจจัยหลายๆ อย่างในการผลิต ล้วนมีผลกับชิ้นงานที่ต้องการแทบทั้งนั้น 

        ดังนั้นการทำงานในงานฉีดพลาสติกเอง ก็ยังจำเป็นที่จะต้องเรียนรู้และศึกษาทั้งปัญหาหน้างาน และนำทฤษฎีต่างๆ มาใช้งานร่วมกัน จะทำให้การทำงานดีขึ้นได้

        และในส่วนของงานแม่พิมพ์โลหะ กระบวนการผลิตยิ่งสำคัญ เพราะหากงานเสียแล้วไม่สามารถนำมาหลอมใหม่เหมือนงานพลาสติกและอะลูมิเนียมได้ แต่ชิ้นงานจะกลายเป็นของเสียไปเลย ดังนั้นผู้ที่ทำงานในส่วนของแม่พิมพ์โลหะเอง จึงต้องมีความละเอียดมากก่อนจะเริ่มกระบวนการผลิตแต่ละครั้ง หากก่อนผลิตงานแบบต่อเนื่องก็ควรใช้เศษวัสดุทดลองก่อนรันงานต่อเนื่อง ก็จะช่วยลดงานเสียได้ในระดับหนึ่ง 

        อย่างที่ได้กล่าวเล่ามาข้างต้นทั้งหมดนี้ คือสิ่งที่ผู้เขียนเคยพบในการทำงานอุตสาหกรรมแต่ละอย่าง อาจไม่ได้เจาะลึกมาก แต่อยากนำความรู้ความเข้าใจที่เคยทำงานมาเป็นพื้นฐานให้กับน้องๆ ที่อาจหาข้อมูลยากหน่อยในงานอะลูมิเนียม ซึ่งความจริงแล้วในงานฉีดอะลูมิเนียมนั้นจะมี Know How ต่างๆ เยอะมาก ผู้เขียนเองก็ไม่สามารถนำมาลงเป็นสาธารณะได้เนื่องด้วยต้องเคารพกับบริษัทที่เคยทำงานมาเช่นกัน ขอให้ผู้อ่านทุกท่านตั้งใจศึกษาที่หน้างาน เรียนรู้กับผู้ที่มีประสบการณ์ในโรงงานของตนเอง เคารพพนักงานทุกระดับชั้น ผู้เขียนเชื่อเป็นอย่างยิ่งว่าจะทำให้สามารถทำงานได้อย่างมีประสิทธิภาพมากขึ้นแน่นอนค่ะ 

        สุดท้ายนี้ ผู้เขียนหวังเป็นอย่างยิ่งว่าจะมีคนเข้ามาติดตามความรู้ในนี้ต่อไป ผู้เขียนเองก็จะพยายามหางานวิจัยจากต่างประเทศมาแชร์ให้กับทุกท่านเพิ่มเติมต่อไป อาจจะนานๆ เข้ามาอัพบ้าง ก็ขออภัยมา ณ ที่นี้ด้วยค่ะ


 ด้วยความเคารพ

  จากใจผู้เขียน

Tool Engineering

King Mongkut's University of Technology Thonburi

ประวัติการทำงานโดยย่อ

-เคยเป็นวิศวกรในโรงงานฉีดอะลูมิเนียมขออนุญาตไม่เอ่ยชื่อบริษัทนะคะ

-เคยเป็นวิศวกรออกแบบในโรงงานฉีดพลาสติก

-เคยเป็น Product Engineer ในโรงงานผลิตชิ้นส่วนโลหะในรถยนต์

และอื่นๆ อีกหลายงาน

ฝากหนังสือที่รวบรวมความรู้ไว้ด้วยนะคะ


https://www.mebmarket.com/web/index.php?action=BookDetails&data=YToyOntzOjc6InVzZXJfaWQiO3M6NzoiNTkzNjk5OSI7czo3OiJib29rX2lkIjtzOjY6IjI1NzQyMSI7fQ

"ไม่ว่าจะจบจากที่ไหน จบอะไรมา แต่ทุกคนสามารถทำงานได้ทุกตำแหน่งที่ได้รับมอบหมาย ทำงานด้วยความตั้งใจ ขยันศึกษาเรียนรู้งาน เคารพคนที่ทำงานมาก่อนเสมอไม่ว่าคนคนนั้นจะตำแหน่งต่ำกว่าเราหรือไม่ก็ตาม ผู้เขียนเชื่อเป็นอย่างยิ่งว่า ทุกคนจะประสบความสำเร็จและมีความสุขในการทำงานแน่นอนค่ะ เป็นกำลังใจให้ทุกท่านค่ะ"

วันจันทร์ที่ 20 พฤษภาคม พ.ศ. 2562

ปัจจัยที่มีอิทธิพลต่อคุณภาพของงาน Die Casting (ต่อ-3)

ปัจจัยที่มีอิทธิพลต่อคุณภาพของงาน Die Casting

อุปกรณ์อื่นๆ สำหรับฉีดอะลูมิเนียม

ลักษณะปัญหาที่พบในอุปกรณ์อื่นและสาเหตุที่เกิด

1. ชิ้นงานไม่เต็ม
สาเหตุ
- ใช้สารหล่อลื่นแม่พิมพ์มากเกินไป
- ตรวจสอบอุปกรณ์สำหรับเทน้ำโลหะ

2. เกิดเม็ดพุพองที่ผิวชิ้นงาน
สาเหตุ
- ใช้สารหล่อลื่นแม่พิมพ์มากเกินไป

3. เกิดร่องในบางส่วนของชิ้นงาน
สาเหตุ
- ใช้สารหล่อลื่นแม่พิมพ์น้อยเกินไป

4. เกิดรูหดตัว และรูพรุน
สาเหตุ
- ใช้สารหล่อลื่นแม่พิมพ์มากเกินไป
- ตรวจสอบอุปกรณ์ฉีด

5. การดีดออก
สาเหตุ
- วงจรการทำงานไม่สัมพันธ์กัน

6. ชิ้นงานแตก เป็นรอย
สาเหตุ
- ใช้สารหล่อลื่นแม่พิมพ์น้อยเกินไป

7. ผิวเปลี่ยนสี
สาเหตุ
- ใช้สารหล่อลื่นแม่พิมพ์มากเกินไป
- ตรวจสอบระบบทำความร้อนและระบบทำความเย็น
- ตรวจสอบน้ำยาหล่อลื่นเพลาอัด

8. การแตกเนื่องจากการเค้นภายใน
สาเหตุ
- ใช้สารหล่อลื่นแม่พิมพ์มากเกินไป

9. เกิดเส้นแนวไหลในชิ้นงาน

สาเหตุ
- ใช้สารหล่อลื่นแม่พิมพ์เจือจางเกินไป

10. เกิดสารมลทินชนิดของแข็ง
สาเหตุ
- ถังน้ำยาหล่อลื่นมีปัญหา
- ตรวจสอบน้ำยาหล่อลื่นเพลาอัด
- ตรวจสอบเบ้าหลอม

11. ชิ้นงานเกิดการเชื่อมติด
สาเหตุ
- ใช้สารหล่อลื่นในแม่พิมพ์น้อยเกินไป

ปัจจัยที่มีอิทธิพลต่อคุณภาพของงาน Die Casting (ต่อ-2)


ปัจจัยที่มีอิทธิพลต่อคุณภาพของงาน Die Casting

น้ำโลหะสำหรับฉีดอะลูมิเนียม

ลักษณะปัญหาที่พบในน้ำโลหะและสาเหตุที่เกิด

1. ชิ้นงานไม่เต็ม
สาเหตุ
- อุณหภูมิน้ำโลหะต่ำเกินไป

2. เกิดเม็ดพุพองที่ผิวชิ้นงาน
สาเหตุ
- อุณหภูมิน้ำโลหะสูงเกินไป

3. ผิวเปลี่ยนสี
สาเหตุ
- ตรวจสอบส่วนผสมของน้ำอะลูมิเนียมหลอมเหลว

4. เกิดเส้นแนวไหลในชิ้นงาน
สาเหตุ
- อุณหภูมิน้ำโลหะต่ำเกินไป

5. เกิดสารมลทินชนิดของแข็งภายในชิ้นงาน
สาเหตุ
- มีโลหะปนเปื้อนในน้ำอะลูมิเนียมหลอมเหลว
- ตรวจสอบส่วนผสมของน้ำอะลูมิเนียมหลอมเหลว

6. ชิ้นงานเกิดการเชื่อมติด
สาเหตุ
- อุณหภูมิน้ำโลหะสูงเกินไป
- ตรวจสอบส่วนผสมของน้ำอะลูมิเนียมหลอมเหลว

ปัจจัยที่มีอิทธิพลต่อคุณภาพของงาน Die Casting (ต่อ-1)


ปัจจัยที่มีอิทธิพลต่อคุณภาพของงาน Die Casting

แม่พิมพ์สำหรับฉีดอะลูมิเนียม

ลักษณะปัญหาที่พบในการออกแบบแม่พิมพ์และสาเหตุที่เกิด

1. ชิ้นงานไม่เต็ม
สาเหตุ
- อุณหภูมิแม่พิมพ์ต่ำเกินไป
- การไล่ลมในแม่พิมพ์ไม่เพียงพอ

2. เกิดเม็ดพุพองที่ผิวชิ้นงาน
สาเหตุ
- อุณหภูมิแม่พิมพ์สูงเกินไป
- การไล่ลมในแม่พิมพ์ไม่เพียงพอ

3. เกิดร่องในบางส่วนของชิ้นงาน
สาเหตุ
- Undercut Inefficient

4. ชิ้นงานเกิดการเสียรูป
สาเหตุ
- Undercut Inefficient

5. เกิดรูหดตัว และรูพรุน
สาเหตุ
- อุณหภูมิแม่พิมพ์ต่ำเกินไป
- การไล่ลมในแม่พิมพ์ไม่เพียงพอ
- ชิ้นงานมีความหนามากเกินไป

6. ชิ้นงานเป็นรูปก้นหอย
สาเหตุ
- อุณหภูมิแม่พิมพ์สูงเกินไป
- ผิวของแม่พิมพ์ไม่ดี

7. การดีดออก

สาเหตุ
- อุณหภูมิแม่พิมพ์สูงเกินไป

8.ชิ้นงานแตก เป็นรอย
สาเหตุ
- Undercut Inefficient

9. ผิวเปลี่ยนสี
สาเหตุ
- น้ำยาที่ใช้ในการหล่อลื่นแม่พิมพ์รั่ว

10. เกิดครีบในชิ้นงาน
สาเหตุ
- มีการสะสมของน้ำโลหะบริเวณส่วนผิวหน้าที่ปิดแม่พิมพ์

11. การแตกเนื่องจากการเค้นภายใน
สาเหตุ
- อุณหภูมิภายในแม่พิมพ์สูงหรือต่ำเกินไป

12. เกิดเส้นแนวไหลในชิ้นงาน

สาเหตุ
- อุณหภูมิแม่พิมพ์ต่ำเกินไป

13. ผิวชิ้นงานหยาบ ร่อน เป็นแผ่น

สาเหตุ
- ผิวของแม่พิมพ์ไม่ดี

14. ชิ้นงานเกิดการเชื่อมติด
สาเหตุ
- อุณหภููมิแม่พิมพ์สูงเกินไป
- การออกแบบทางน้ำเข้าตำแหน่งต่างๆ ไม่เหมาะสม
- ชิ้นงานมีความหนามากเกินไป

ปัจจัยที่มีอิทธิพลต่อคุณภาพของงาน Die Casting


ปัจจัยที่มีอิทธิพลต่อคุณภาพของงาน Die Casting

เครื่องฉีดอะลูมิเนียม

ลักษณะปัญหาที่พบในการปรับตั้งเครื่องฉีดและสาเหตุที่เกิด
1. ชิ้นงานไม่เต็ม
สาเหตุ
- แรงฉีดจำเพาะต่ำเกินไป
- ความเร็วในการฉีด V2 ช้าเกินไป
- ตรวจแรงดันสะสม
- ช่วงชักในการใช้ส่งผ่านอะลูมิเนียมหลอมเหลว
2. เกิดเม็ดพุพองที่ผิวชิ้นงาน
สาเหตุ
- ความเร็วในการฉีด V2 ช้าเกินไป
- ปริมาณน้ำโลหะที่ฉีดเข้าไปไม่เพียงพอ
3. เกิดร่องในบางส่วนของชิ้นงาน
สาเหตุ
- แรงฉีดจำเพาะสูงเกินไป
4. ชิ้นงานเกิดการเสียรูป
สาเหตุ
- เวลาที่ใช้ในการแข็งตัวสั้นเกินไป
- แรงดีดชิ้นงานออกสูงเกินไป
5. เกิดรูหดตัว และรูพรุน
สาเหตุ
- แรงฉีดจำเพาะต่ำเกินไป
- ความเร็วในการฉีด V2 เร็วเกินไป
- ปริมาณน้ำโลหะที่ฉีดเข้าไปไม่เพียงพอ
6. ชิ้นงานเป็นรูปก้นหอย
สาเหตุ
- ความเร็วในการฉีด V2 เร็วเกินไป
7. การดีดออก
สาเหตุ
- เวลาที่ใช้ในการแข็งตัวมากเกินไป
8.ชิ้นงานแตก เป็นรอย
สาเหตุ
- แรงดีดชิ้นงานมากเกินไป
9. เกิดครีบในชิ้นงาน
สาเหตุ
- แรงฉีดจำเพาะสูงเกินไป
10. การแตกเนื่องจากการเค้นภายใน
สาเหตุ
- ความเร็วในการฉีด V2 เร็วเกินไป
11. เกิดเส้นแนวไหลในชิ้นงาน
สาเหตุ
- ความเร็วในการฉีด V2 ช้าเกินไป
12. ชิ้นงานเกิดการเชื่อมติด
สาเหตุ
- แรงฉีดจำเพาะสูงเกินไป
- ความเร็วในการฉีด V2 เร็วเกินไป

วันเสาร์ที่ 11 พฤษภาคม พ.ศ. 2562

ลักษณะงาน Undercut ในกระบวนการ Die Casting

ลักษณะงาน Undercut ในกระบวนการ Die Casting
รูปที่ 1
รูปที่ 2
รูปที่ 3
รูปที่ 4
รูปที่ 5
รูปที่ 6

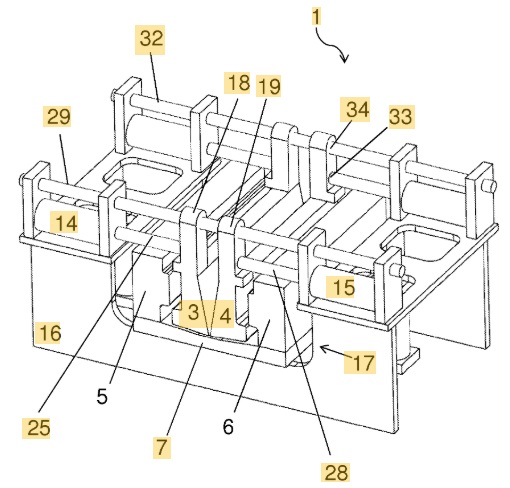
       จากรูปจะเป็นลักษณะของงาน Undercut ที่เกิดขึ้นในกระบวนการฉีดอะลูมิเนียม โดยเฉพาะในส่วนทีเกิดกับแม่พิมพ์ด้านบนส่วนที่สามารถเคลื่อนที่ได้จะมีอย่างน้อย 2 Undercut เกิดขึ้น ซึ่งสามารถใช้งานร่วมกันในระบบและวิธีการผลิตชิ้นส่วนที่มีคุณสมบัติงานเป็น Undercut
       ในงาน Die Casting ที่ต้องฉีดอะลูมิเนียมด้วยแรงดันสูงนั้น โครงสร้างวัสดุในการผลิตชิ้นส่วนเป็นโครงสร้างที่ละเอียดขนาดใหญ่ที่มีความหนาแน่นสูง ซึ่งมีคุณสมบัติต้านทานการสึกหรอและมีความล้าสูงในวัสดุทำให้ชิ้นงานเกิดความทนทานสูงตามลักษณะของแม่พิมพ์ที่ดี โดยการใช้ลักษณะของ Undercut ในกระบวนการฉีดอะลูมิเนียมจะช่วยให้การถอดแม่พิมพ์สามารถทำได้อย่างสะดวกหลังจากการฉีดอะลูมิเนียมเข้าไปยังแม่พิมพ์และวัสดุเริ่มเกิดการแข็งตัว
       สำหรับการออกแบบแม่พิมพ์ตามรูปทรงที่ต้องการโดยมีข้อจำกัดต่างๆ ซึ่งแม่พิมพ์ด้านบนไม่สามารถถอดออกได้เนื่องจากเกิดการล็อคด้วยรูปร่างชิ้นงานที่ออกแบบมา เมื่อเกิดเรื่องเหล่านี้ขึ้น การเปลี่ยนวิธีการผลิตโดยใช้ทรายหล่ออะลูมิเนียมแทนจึงต้องถูกนำมาใช้เนื่อง่จากกระบวนการผลิตด้วยทรายจะสามารถกระเทาะให้แม่พิมพ์ทรายแตกออกจากชิ้นงานได้โดยง่าย แต่ก็ทำให้เกิดการสิ้นเปลืองในการผลิตชิ้นส่วนเป็นจำนวนมากจากกระบวนการหล่อทรายและทำความสะอาดชิ้นงานได้ยาก
       ดังนั้นจึงมีความต้องการกระบวนการผลิตที่สามารถผลิตได้จำนวนมากและไม่สูญเสียวัสดุในการผลิตมากเกินจำเป็น กระบวนการเพิ่ม Undercut ในชิ้นงานจึงถูกนำมาใช้ในกระบวนการผลิตชิ้นส่วนในงานฉีดอะลูมิเนียม
รูปที่ 1 แสดงถึงลักษณะของ Undercut ในแม่พิมพ์
รูปที่ 2 แสดงถึงลักษณะของ Undercut ภายในแม่พิมพ์ตามเส้น Parting Line
รูปที่ 3 แสดงถึงลักษณะชิ้นงานที่ต้องการโดยเพิ่มส่วนที่เป็น Undercut เข้าไปในรูปร่างงาน
รูปที่ 4 แสดงถึงกลไกการเคลื่อนที่ของแม่พิมพ์ที่มี Undercut ในระบบ โดยมี Depicting Undercut, แม่พิมพ์ด้านข้าง, แม่พิมพ์ด้านล่าง, แม่พิมพ์ด้านบน และ Die Base ซึ่งเป็นส่วนที่ยอมรับได้ในระบบการฉีดแม่พิมพ์อะลูมิเนียม
รูปที่ 5 แสดงถึงมุมมองในการเคลื่อนที่ของแม่พิมพ์ที่มี Undercut อยู่ในระบบการฉีดอะลูมิเนียม โดยเป็นมุมมองจากอีกด้านของรูปที่ 4 ได้แสดงไว้ข้างต้น
รูปที่ 6 แสดงถึงมุมมองการเคลื่อนที่ของแม่พิมพ์ที่มี Undercut โดยมี Guide Bar และแสดงตำแหน่งแม่พิมพ์ด้านบนระหว่าง Undercut ทั้ง 2 ทิศทาง

คำอธิบายหมายเลขต่างๆ ภายในรูปภาพประกอบ
1 = Undercut Die Casting System
2 = Top Die
3,4 = Undercut Die
5,6 = Side Die
7 = Lower Die
8 = เป็นพื้นที่ระบายความร้อนด้วยของเหลว
9 = ชิ้นงานด้านบน
10 = ชิ้นงานด้านข้าง
11 = End
12 = Notch
13 = End Projection
14,15 = Moving Mechanism
16 = Base
17 = Receiving Portion of The Base
18,19 = Undercut Die Top
21,23 = Top Protrusions
22,24 = Bottom Protrusions รูปที่ 1-2
22,24 = Undercut Die รูปที่ 4
25,28,30,31 = Cylinder
26,27 = แกนอ้างอิงในการเคลื่อนที่
29,32 = Guide Bar
33,34 = Undercut Die for an opening

วันอังคารที่ 29 มีนาคม พ.ศ. 2554

มูลเหตุและแนวทางแก้ไขข้อบกพร่องของชิ้นงาน(ต่อ)

31. Pin hole at center of wall thickness สาเหตุและวิธีแก้ไข
31.1 Leakage of casting pressure ความดันงานฉีดเกิดการรั่วไหล
31.2 Unsuitable die design การออกแบบแม่พิมพ์ไม่เหมาะสม
วิธีแก้ไข
- Execute proper die matching, and reduce burrs ฟิตแม่พิมพ์ให้พอดีและกำจัด Burr
- ป้องกันน้ำอะลูมิเนียมไหลทะลักจนเิกิด Burr
- แก้ไขการออกแบบแม่พิมพ์
32. Non metal inclusions สาเหตุและวิธีแก้ไข
32.1 Mixing of oxide เกิดการรวมตัวกันของออกไซด์
วิธีแก้ไข
- เอาออกไซด์บางๆ ที่เกาะอยู่บนผิวน้ำโลหะออกจากเตาหลอม
- ไม่ปล่อย slag เข้าไปในขณะทำการฉีดชิ้นงาน
- ทำความสะอาด ladle และอุปกรณ์ที่ใช้หลอมโลหะ
- ทำที่รองบนเตาหลอมอะลูมิเนียม
- ใช้ graphite กับเตาหลอม
32.2 Mixing of reaction matter between brick and molten metal เกิดปฎิกิริยาร่วมกันระหว่างผนังเตากับอะลูมิเนียมหลอมเหลว
วิธีแก้ไข
- เลือกอิฐทำผนังเตาให้เหมาะสม เช่น High alumina brick เป็นต้น
- เปลี่ยนอิฐของเตาหลอมเป็นบางครั้ง
32.3 Mixing of reaction matter between lining and molten metal
วิธีแก้ไข
- พยายามไม่ให้เกิดปฏิกิริยาระหว่าง lining และ อะลูมิเนียมหลอม
32.4 Mixing of non metal inclusions
วิธีแก้ไข
- เอาออกไซด์ออกให้เพียงพอโดยไม่เหลือทิ้งไว้ในเตาหลอม
- เลือกวิธีการเอาออกไซด์ออกอย่างเหมาะสม
- ใช้ซิลิกอนคุณภาพสูง
- มีการกำหนดเวลาการทำลายออกไซด์อย่างเหมาะสม
32.5 Foreign materials วัสดุไม่เหมาะสม
วิธีแก้ไข
- ควบคุมการกลับมาของ scrap ไม่ให้รวมกับวัสดุหลอม
- ดูแลไม่ให้น้ำมันติด ทราย หรือสิ่งสกปรกกลับมากับ scrap
- ดูแลไม่ให้ mortar(ปูนขาว) หรืออิฐเข้าไปอยู่ในน้ำอะลูมิเนียม
- เอาออกไซด์และสนิมที่เตาหลอมและอุปกรณ์ออก
- ทำความสะอาดโรงหลอมน้ำอะลูมิเนียม
33. Metal inclusions การรวมตัวกันของน้ำโลหะ สาเหตุและวิธีแก้ไข
33.1 Silicon is not melted วัสดุที่เป็นซิลิกอนไม่หลอมเหลว
วิธีแก้ไข
- ไม่ใช้ผงเล็กๆ ของซิลิกอนมาทำการหลอมเหลว
- ปรับคุณสมบัติทางเคมีของอะลูมิเนียมอัลลอย ซิลิกอนจะไม่เกิดประจุไฟฟ้า(ใช้ silicon-Al alloy)
- Silicon จะสามารถหลอมเสร็จโดยการใช้เวลานานและความร้อนสูง
33.2 Precipitation of primary silicon การตกตะกอนของซิลิกอนขั้นที่สอง
วิธีแก้ไข
- ให้อุณหภูมิที่คงที่
- ปรับปรุงอัตราของความบริสุทธิ์ให้มากที่สุด
33.3 Mixing of intemetallic compound
วิธีแก้ไข
- ให้อุณหภูมิคงที่
- ดูแลความบริสุทธิ์ของอะลูมิเนียมหลอมให้มีมากที่สุด
34. Combined inclusions สาเหตุและวิธีแก้ไข
34.1 Mixing of reaction matter between molten metal and brick or castiron crusible เกิดการรวมกันของปฏิกิริยาระหว่างโลหะหลอมเหลวและก้อนอิฐหรือเหล็กหล่อในเตาหลอม
วิธีแก้ไข
- ไม่ใช้อิฐที่เป็น low-alumina เพราะจะทำให้เกิดปฏิกิริยากับอะลูมิเนียมอัลลอย
- เอาออกไซด์ออกจากผิวอะลูมิเนียมหลอม
35. Compositional error วัสดุคอมโพสิทที่ผสมเกิดความผิดปกติ สาเหตุและวิธีแก้ไข
35.1 Chemical composition ratio is out of standard คุณสมบัติทางเคมีไม่อยู่ในมาตรฐาน
35.2 Impurities ratio is out of standard อัตราความบริสุทธิ์ไม่ได้มาตรฐาน
35.3 Casted by different material เกิดความแตกต่างทางวัสดุ
วิธีแก้ไข
- ควบคุมการผลิตและควบคุมคุณภาพให้เีพียงพอ
- ทำให้ก้อนอินกอทมีคุณสมบัติทางเคมีอยู่ในมาตรฐาน
- Coating อุปกรณ์และ ladle ให้เหมาะสม
-ไม่หลอม cast iron insert
36. Oxide สาเหตุและวิธีแก้ไข
36.1 Oxidation of molten metal during casting เกิดปฏิกิริยาออกซิเดชั่นของอะลูมิเนียมหลอมเหลว
36.2 Mixing of oxide at molten metal surface เกิดการรวมกันระหว่างออกไซด์กับผิวโลหะหลอมเหลว
วิธีแก้ไข
- ปรับปรุงจำนวน spray สำหรับหล่อลื่นแม่พิมพ์
- ปรับปรุงสารหล่อลื่น plunger
- เอาออกไซด์ออกจากอะลูมิเนียมหลอมเหลวตลอดเวลาและดูแลไม่ให้ ladle เกิดออกไซด์
- เทอะลูมิเนียมหลอมลงใน plunger sleeve ให้ราบเรียบ(เทเบาๆ ไม่ให้เกิดการตกกระแทก)
37. Segregation การแยกตัว สาเหตุและวิธีแก้ไข
37.1 Effect on rapid cooling เกิดจากประสิทธิภาพของการหล่อเย็นเร็วเกินไป
37.2 Effect on composition คุณสมบัติของสารประกอบไม่ดี
วิธีแก้ไข
- ศึกษาการออกแบบแม่พิมพ์
- ฉีดอะลูมิเนียมหลอมทันทีหลังจากอะลูมิเนียมบริสุทธิ์แล้วเข้าไปใน plunger sleeve
- ปรับปรุงคุณสมบัติที่อันตรายกับการหล่อเย็นเช่น Ca, Mg และ Na โดยเฉพาะ Ca ต้องมีไม่เกิน 0.05%


วันอังคารที่ 22 มีนาคม พ.ศ. 2554

มูลเหตุและแนวทางแก้ไขข้อบกพร่องของชิ้นงาน(ต่อ)

21. Soldering mark เกิดรอยประสาน สาเหตุและวิธีแก้ไข
21.1 Unsuitable ; Die design ; Gate design ; Casting condition เกิดความไม่เหมาะสมในการออกแบบแม่พิมพ์ ออกแบบเกท และข้อกำหนดในการฉีดไม่เหมาะสม
21.2 Poor mold maintenance ขาดการบำรุงรักษาแม่พิมพ์
วิธีแก้ไข
- เพิ่มความหนาเกท
- เปลี่ยนตำแหน่งและทิศทางเกท
- ให้การหล่อเย็นมากขึ้นในบริเวณส่วนของชิ้นงานที่มีการประกบกัน
- ให้สารหล่อลื่นแม่พิมพ์อย่างเพียงพอและเหมาะสมที่ Spray
- ปรับอัตราส่วนที่มีส่วนเป็นเหล็กประกอบ
- ปรับค่าอัตราเร็วในการฉีด
- เปลี่ยนรูปร่างของงานเพื่อให้ง่ายต่อการไหล
- เอาอะลูมิเนียมที่ติดอยู่ในแม่พิมพ์ออก โดยอะลูมิเนียมที่ติดเกิดจากความถี่ในการขัดแม่พิมพ์
22. Heat check mark เกิดรอยที่เกิดจากความร้อน สาเหตุและวิธีแก้ไข
22.1 Unsuitable casting condition ข้อกำหนดในการฉีดไม่เหมาะสม
22.2 Shortage of material strength or hardness of die ความแข็งแรงของวัสดุหรือแม่พิมพ์น้อยเกินไป
22.3 Poor die cooling การหล่อเย็นแม่พิมพ์ไม่ดี
22.4 Heat cycle of die and thermal shock รอบการให้ความร้อนของแม่พิมพ์และความร้อนที่เกิดขึ้นอย่างกระทันหันภายในแม่พิมพ์
วิธีแก้ไข
- เอาส่วนที่แตกเนื่องจากความร้อนออกจากผิวแม่พิมพ์
- ขัดผิวแม่พิมพ์ให้เรียบ
- ทำการหล่อเย็นให้เหมาะสม(โดยเฉพาะที่เกทและส่วนที่หนาบางส่วน)
- เลือกวัสดุให้เหมาะสมโดยต้องพิจารณาจากค่าความตึงผิวและความแข็ง
- ทำให้อุณหภูมิที่เกิดขึ้นกระทันหันลดลง, ค่าความแตกต่างต่ำสุดระหว่างอุณหภูมิแม่พิมพ์และโลหะหลอมเหลว
- ให้ความร้อนแม่พิมพ์ก่อนเริ่มการหล่อ
- หลีกเลี่ยงการเปลี่ยนอุณหภูมิอย่างรวดเร็ว
23. Scratch รอยขีดข่วน สาเหตุและวิธีแก้ไข
23.1 Unsuitable die handling and transport การรักษาแม่พิมพ์และการขนส่งไม่เหมาะสม
วิธีแก้ไข
- ดูแลไม่ให้แม่พิมพ์เสียหายเนื่องจากเครื่องมือที่ใช้ซ่อมแม่พิมพ์
- ดูแลการจับและการขนย้ายแม่พิมพ์
- เอารอยชนที่ผิวแม่พิมพ์ออก
24. Die erosion mark เกิดรอยสึกของแม่พิมพ์ สาเหตุและวิธีแก้ไข
24.1 Unsuitable ; Die design ; Gate design ; Casting condition การออกแบบแม่พิมพ์ ออกแบบเกท และข้อกำหนดในการฉีดไม่เหมาะสม
24.2 Poor mold maintenance ขาดการบำรุงรักษาแม่พิมพ์
วิธีแก้ไข
- เปลี่ยนความหนาเกท
- เปลี่ยนตำแหน่งเกท
- เปลี่ยนทิศทางและทางเดินการไหลของเกท
- ปรับปรุงรัศมีให้ใหญ่ขึ้นและมุมใกล้เกทให้ใหญ่ขึ้น
- หล่อเย็นส่วนที่ใกล้เกทและบางส่วนที่โลหะหลอมเหลววิ่งชน
- แก้ไขแม่พิมพ์บางส่วนที่สึกกร่อน เช่น เชื่อม เจียระไน ขัดเงา และ Coating ชดเชย
25. Pin hole porosity (Near casting surface) เกิดรูพรุนบริเวณใกล้ผิวชิ้นงานฉีด สาเหตุและวิธีแก้ไข
25.1 Unsuitable casting condition ข้อกำหนดในการหลอมอะลูมิเนียมไม่เหมาะสม
25.2 Unsuitable injection condition ข้อกำหนดในการฉีดไม่เหมาะสม
25.3 Too much burrs เกิดชิ้นงาน Burr
25.4 Unsuitable die design การออกแบบแม่พิมพ์ไม่เหมาะสม
25.5 Shortage of gas vent การระบายอากาศออกได้น้อย
วิธีแก้ไข
- เพิ่มอุณหภูมิแม่พิมพ์
- ปรับปรุงจำนวน Spray ของสารหล่อลื่นแม่พิมพ์
- เพิ่มความดันการฉีด (เพิ่ม Acc.)
- แก้ไขการออกแบบแม่พิมพ์เพื่อให้ง่ายต่อการไหลของน้ำอะลูมิเนียม
- ปรับปรุง Gas vent
- ปรับข้อกำหนดในการฉีด
- ป้องกันอะลูมิเนียมไหลทะลักและเกิด Burr
26. Handling marks สาเหตุและวิธีแก้ไข
26.1 Unsuitable handling, conveyance and transportation เกิดความไม่เหมาะสมในการจับงาน การส่งงาน และการขนส่ง
วิธีแก้ไข
- เอาใจใส่ต่อการจับชิ้นงานส่งและการ Packing
- ระมัดระวังการถอดชิ้นงานออกจากเครื่องฉีดแม่พิมพ์
27. Porosity in gate เกิดรูพรุนในเกท สาเหตุและวิธีแก้ไข
27.1 Unsuitable die condition ข้อกำหนดในแม่พิมพ์ไม่เหมาะสม
27.2 Unsuitable casting condition&gate design ข้อกำหนดในการหลอมและการออกแบบเกทไม่เหมาะสม
วิธีแก้ไข
- หล่อเย็นให้เพียงพอบริเวณเกททางเข้า
- ปรับปรุงความหนาเกท
- เพิ่มความดันฉีด
- เพิ่มปริมาณอะลูมิเนียมหลอม
- ป้องกันอะลูมิเนียมไหลทะลักและเกิด Burr
- เพิ่มเวลาการแข็งตัวของอะลูมิเนียมเพื่อให้เกทเย็นตัวเสร็จ
28. Shrinkage porosity ส่วนที่หดตัวเกิดรูพรุน สาเหตุและวิธีแก้ไข
28.1 Shortage of metal supply at thick wall portion น้ำอะลูมิเนียมติดผนังบางส่วนอย่างกระทันหัน
28.2 Remarkable change of wall thickness เปลี่ยนคามหนาในส่วนที่หนามากเป็นพิเศษ
วิธีแก้ไข
- เปลี่ยนการออกแบบแม่พิมพ์ ตรวจสอบความหนาเกทเป็นพิเศษ ความกว้างและตำแหน่ง แล้วเปลี่ยนขนาดและตำแหน่งของ gas vent และ over flow
- เปลี่ยนอัตราเร็วการฉีดและเวลาการเติมเต็ม
- เพิ่มแรงดันงานฉีด
- ลดอุณหภูมิแม่พิมพ์ในบางส่วนที่เป็น shrinkage porosity
- ศึกษากระบวนการหล่อเย็นและตำแหน่งการหล่อเย็น
- เพิ่ม Core pin ในบางส่วนที่ทำให้เกิดการหดตัว
- เปลี่ยนความหนางานให้ใกล้เคียงกัน
29. Blow hole เกิดฟองอากาศภายในเนื้อชิ้นงาน สาเหตุและวิธีแก้ไข
29.1 Air or gas in cavity of die อากาศหรือแก๊สอยู่ในแม่พิมพ์
วิธีแก้ไข
- เปลี่ยนการออกแบบแม่พิมพ์ เช่น เปลี่ยนขนาดเกท ตำแหน่งเกท over flow gas vent เปลี่ยน parting line
- เปลี่ยนอัตราเร็วในการฉีดและเวลาเิติมเต็ม
- เพิ่มความดันงานฉีด
- เพิ่ม core pin ในส่วนที่มีปัญหา blow hole
- เปลี่ยนชนิดของสารหล่อลื่น
- ปรับปรุงจำนวน spray ในการหล่อลื่นแม่พิมพ์
- เปลี่ยนความหนาชิ้นงาน
- เปลี่ยนตำแหน่งที่อัตราเร็วในการฉีดจะถูกฉีดเข้าไป
29.2 Gas in molten metal เกิดแก๊สในอะลูมิเนียมหลอม
วิธีแก้ไข
- ลดแก๊สและออกไซด์ในน้ำอะลูมิเนียม
- ควบคุมการกลับมาของ scrap ไม่ให้มีฝุ่นผงหรือน้ำมันในน้ำอะลูมิเนียม
30. Porosity เกิดรูพรุนในชิ้นงาน สาเหตุและวิธีแก้ไข
30.1 Insufficient molten metal filling น้ำอะลูมิเนียมไม่เพียงพอในการเติมเต็มชิ้นงาน
30.2 Mixing of oxide film เกิดออกไซด์ในอะลูมิเนียมหลอม
วิธีแก้ไข
- ป้องกันออกไซด์ โดยให้น้ำอะลูมิเนียมไหลใน plunger sleeve อย่างราบเรียบ
- กำจัดแผ่นออกไซด์บางๆ ที่อยู่ในเตาหลอมทุกครั้งที่เจอ
- ศึกษาการออกแบบแม่พิมพ์เพื่อให้น้ำอะลูมิเนียมไหลได้ง่าย
- ปรับอัตราเร็วการฉีดและเวลาเติมเต็มชิ้นงาน เพื่อให้เพียงพอที่ชิ้นงานจะเต็มแบบ
- ปรับปรุงจำนวน spray ที่ใช้หล่อเย็นแม่พิมพ์
- เปลี่ยนข้อกำหนดของงาน เช่น อุณหภูมิแม่พิมพ์ เป็นต้น

วันอังคารที่ 1 มีนาคม พ.ศ. 2554

มูลเหตุและแนวทางแก้ไขข้อบกพร่องของชิ้นงาน(ต่อ)

11. Gate portion broken บางส่วนของ Gate เกิดการแตก สาเหตุและวิธีแก้ไข
11.1 Unsuitable design at gate or overflow การออกแบบGate ไม่เหมาะสมหรือส่วนที่ไหลเกิน(overflow)ไม่เหมาะสม วิธีแก้ไข
- ปรับ Chamfer ที่บางส่วนระหว่าง Gate , Overflow และ Cavity
- เปลี่ยนตำแหน่ง Gate และการออกแบบ
11.2 Unsutable gate removing direction ใส่ Gate ไม่เหมาะสม(ตำแหน่งที่วางไม่เหมาะสม)
วิธีแก้ไข
- เปลี่ยนตำแหน่งเกทที่วางใหม่
11.3 Unsuitable gate removing method กระบวนการทำงานของ Gage ไม่เหมาะสม วิธีแก้ไข
- ศึกษากระบวนการทำงานของเกทและเปลี่ยนกระบวนการทำงานให้ดียิ่งขึ้น
12. Misrun การวิ่งของน้ำโลหะเกิดความผิดพลาด
13. Flow lines เส้นทางการไหลของน้ำโลหะไม่ดี
14. Cold shut เกิดรอยแม่พิมพ์ติดที่ชิ้นงาน
ทั้งสามปัญหานี้มีสาเหตุการเกิดดังนี้
1. Unsuitable casting condition ข้อกำหนดในการฉีดชิ้นงานไม่เหมาะสม เช่น Die temp., molten metal temp.,casting cycle เป็นต้น
2. Unsuitable machine condition ข้อกำหนดของเครื่องจักรไม่เหมาะสม เช่น ความเร็วฉีดและ ความดันฉีด เป็นต้น
3. Unsuitable casting shape รูปร่างของชิ้นงานฉีดไม่เหมาะสม เช่นผนังชิ้นงาน และรูปร่างชิ้นงาน เป็นต้น
4. Unsuitable mold design การออกแบบแม่พิมพ์ไม่เหมาะสม เช่น Parting line, gate, runner, overflow, gas vent's position และ ขนาด เป็นต้น
วิธีแก้ไขปัญหา Misrun
- เปลี่ยนเงื่อนไขการกำหนดในการฉีด
เช่น เพิ่มอุณหภูมิแม่พิมพ์และอุณหภูมิโลหะหลอมเหลว
- ปรับเงื่อนไขในเครื่องฉีด เช่น ความเร็วฉีด, ความดันฉีด, เปลี่ยนตำแหน่งความดันฉีดให้มากขึ้น และเปลี่ยนขนาดของ Sleeve
- ศึกษาการออกแบบแม่พิมพ์และเปลี่ยนตำแหน่งเกทและขนาด เปลี่ยนทางออกของแก๊สให้เหมาะสมและ Overflow
- เปลี่ยนการออกแบบงานให้ความหนาเหมาะสมและรูปร่างเหมาะสม
วิธีแก้ไขปัญหา Flow lines
- ปรับเงื่อนไขในงานหล่อ เช่น เพิ่มอุณหภูมิแม่พิมพ์และอุณหภูมิโลหะหลอมเหลว เปลี่ยนชนิดสารหล่อลื่นแม่พิมพ์
- ศึกษาการออกแบบแม่พิมพ์และเปลี่ยนตำแหน่งเกท ขนาด และรูปร่าง ปรับทางปล่อยแก๊สให้เหมาะสม และพิจารณาส่วนที่โลหะหลอมจะไหลเกิน(Overflow) เป็นพิเศษ
- ปรับความเรียบผิวของแม่พิมพ์โดยวิธีการ Shot blasting และเปลี่ยนทิศทางการไหลใกล้ผิวแม่พิมพ์
- ปรับค่า Condition ที่เครื่องจักร เช่น เพิ่มควาเร็วฉีดแม่พิมพ์และเพิ่มความดันฉีด
- เลือก Aluminium alloy ให้เหมาะสม
วิธีการแก้ไขปัญหา Cold shut
- คล้ายกับการแก้ไข Misrun ข้อ 1-4
- เลือก Al ให้เหมาะสม ซึ่งจะทำให้ความกว้างของการกลายเป็นของแข็งครอบคลุมขึ้น
- ให้ความสนใจโลหะหลอมเหลวไม่ให้มี Oxide
15. Crack by shrink แตกเนื่องจากการหดตัว สาเหตุและวิธีแก้ไข
15.1 Unsuitable เกิดความไม่เหมาะสมดังต่อไปนี้ คือ การกำหนดเงื่อนไขในการหล่อไม่เหมาะสม (casting condition) การออกแบบชิ้นงานไม่เหมาะสม(Work design) โลหะผสมไม่เหมาะสม (Alloy) การออกแบบเกทไม่เหมาะสม(Gate design) วิธีการแก้ไข
- เพิ่มอุณหภูมิแม่พิมพ์ หรือเพิ่มอุณหภูมิน้ำโลหะ
- ทำให้เวลาในการแข็งตัวเปลี่ยนแปลงไป(ปรับเวลาการแข็งตัว)
- ปรับเปลี่ยนชนิดของสารหล่อลื่นแม่พิมพ์
- ปรับปรุงชิ้นงานให้มีค่าของผนังชิ้นงานคงที่
- เปลี่ยนแปลงมุมและรัศมีโค้งของชิ้นงาน
- กำจัดส่วนที่เกินของผนังชิ้นงานออกมา
- เปลี่ยนข้อกำหนดในการฉีดเพื่อให้โลหะไหลได้ดีขึ้น
- เปลี่ยนการออกแบบเกทเพื่อให้ง่ายต่อการไหล
- ตรวจสอบคุณสมบัติทางเคมีของ Al แล้วเปลี่ยนแปลง ตรวจสอบอัตราส่วนที่ประกอบด้วยเหล็กเป็นพิเศษ
16. Crack by maachanical power เกิดการแตกเนื่องจากกำลังฉีดงาน สาเหตุและวิธีการแก้ไข
16.1 Defect on ejection system ข้อบกพร่องเนื่องจากระบบปลดชิ้นงาน
16.2 Poor accuracy of machine, die or slide core ขาดความเที่ยงตรงของเครื่องฉีด แม่พิมพ์หรือ Slide core
16.3 Unsuitable ejection timing เวลาปลดชิ้นงานไม่เหมาะสม
16.4 Unsuitable work design การออกแบบชิ้นงานไม่เหมาะสม
16.5 Unsuitable casting alloy โลหะผสมที่ใช้ในการฉีดไม่เหมาะสม
วิธีการแก้ไข
- เปลี่ยนแปลงส่วนที่เป็นมุมเพื่อไม่ให้เกิด Undercut
- ปรับอุณหภูมิแม่พิมพ์และวเลาการแข็งตัวของ Al
- ปรับ Fillet และรัศมีโค้ง
- ขัดเงาผนังแม่พิมพ์
- ปรับเวลาการรอปลดชิ้นงาน
- ตรวจสอบความสมดุลของระบบปลดชิ้นงาน
- เปลี่ยน Ejector pins ให้ใหญ่ขึ้น
- ศึกษาการออกแบบเกทเพื่อให้โลหะไหลได้ดีขึ้น
- ตรวจสอบคุณสมบัติทางเคมีของโลหะผสมอะลูมิเนียม
- ตรวจสอบความพอดีของแม่พิมพ์ถ้าไม่ดีให้แก้ไขแม่พิมพ์ใหม่
17. Crack by movement of die or slide core at injection การแตกเนื่องจากแม่พิมพ์ส่วนที่เคลื่อนที่ หรือ Slide core ที่ัตัวปลดชิ้นงาน สาเหตุและวิธีแก้ไข
17.1 Shortage of die closing pressure against casting pressure แรงดันปิดแม่พิมพ์ไม่เพียงพอ
17.2 Unbalanced die height ความสูงของแม่พิมพ์ไม่สมดุล
17.3 Poor accuracy or poor matching of die ขาดความเที่ยงตรงหรือขาดความพอดีของแม่พิมพ์
17.4 Shortage of die strength ความแข็งแรงของแม่พิมพ์ไม่เพียงพอ
วิธีแก้ไข
- เลือกเครื่องจักรให้เหมาะสม
- ปรับความสูงแม่พิมพ์
- เพิ่มความดันฉีด
- แก้ไขการ Machine ระหว่าง Slide core กับ Stopper
- ตรวจสอบความราบเรียบและความขนานของแม่พิมพ์และ Slide core
- ตรวจสอบความราบเรียบของส่วนที่เคลื่อนที่และส่วนที่อยู่กับที่ของการ Machine แม่พิมพ์
- ตรวจสอบคำสั่งในการออกแบบแม่พิมพ์ว่าผิดรูปหรือไม่เนื่องจากความดันฉีด
- ปรับระบบการปิดแม่พิมพ์ใหม่
18. Shinkage การหดตัว สาเหตุและวิธีแก้ไข
18.1 Unsuitable casting condition ข้อกำหนดของการฉีดไม่เหมาะสม
18.2 Unsuitable work design การออกแบบไม่เหมาะสม
18.3 Delay of solidification at die surface เกิดความแข็งตัวของชิ้นงานล่าช้าบริเวณผิวแม่พิมพ์
วิธีแก้ไข
- ปรับข้อกำหนดของงานฉีดที่เครื่องฉีดใหม่ เช่น เพิ่มอุณหภูมิแม่พิมพ์ ลดอุณหภูมิน้ำโลหะ และปรับจำนวน Spray ของสารหล่อลื่นแม่พิมพ์
- กำจัดส่วนที่เกินของผนังออก
- ปรับปรุง Fillet และรัศมีโค้งใหม่
- ลดอัตราสิ่งเจือปนของโลหะผสมอะลูมิเนียม
- ปรับอุณหภูมิแม่พิมพ์, รูปร่างของชิ้นงาน, อัตราความเร็วฉีดและข้อกำหนดการไหลของน้ำโลหะ
- เปลี่ยนการออกแบบเกทให้ดีขึ้นกับการไหลของน้ำโลหะ
- เปลี่ยนข้อกำหนดในการฉีดเพื่อให้ดีกับการไหลของน้ำโลหะ
19. Blister ผิวชิ้นงานพอง สาเหตุและวิธีแก้ไข
19.1 Unsuitable casting condition ข้อกำหนดงานฉีดไม่เหมาะสม
19.2 Unsuitable work design การออกแบบไม่เหมาะสม
19.3 Gas is existing near the casting surface เกิดแก๊สใกล้ผิวชิ้นงาน
วิธีแก้ไข
- ลดอุณหภูมิผิวแม่พิมพ์เพื่อให้งานเย็นตัวเร็ว
- ปรับเวลาการแข็งตัวของน้ำโลหะ
- เปลี่ยนการออกแบบแม่พิมพ์ให้ดีขึ้นต่อการไหลของน้ำโลหะโดยเฉพาะที่ Over flow และ gas vent ให้เพียงพอ
- ปรับข้อกำหนดงานฉีด
- ปรับอุณหภูมิแม่พิมพ์, รูปร่างของชิ้นงาน, อัตราความเร็วฉีดและข้อกำหนดการไหลของน้ำโลหะ
20. Galling เกิดรอยถู ครูด สาเหตุและวิธีแก้ไข
20.1 Insufficient mold maintenance การบำรุงรักษาแม่พิมพ์ไม่เพียงพอ
20.2 Unsuitable casting condition and work design ข้อกำหนดและการออกแบบไม่เหมาะสม
วิธีการแก้ไข
- ขัดเงาผิวแม่พิมพ์ใหม่
- เอา Undercut ออก
- เพิ่มมุม
- ปรับเปลี่ยน Fillet และรัศมีโค้ง
- ขัดความยาวแม่พิมพ์ตามโครงร่างทิศทางตามมุม
- เปลี่ยนสารหล่อลื่นแม่พิมพ์และใส่ Spray ให้เพียงพอ
- ลดอุณหภูมิผิวแม่พิมพ์
- เอารอยแตกเนื่องจากความร้อนออกให้หมดจากแม่พิมพ์
- เอา Al ที่ติดอยู่กับแม่พิมพ์ออกให้หมด


วันอังคารที่ 22 กุมภาพันธ์ พ.ศ. 2554

มูลเหตุและแนวทางแก้ไขข้อบกพร่องของชิ้นงาน

1. Manufacturing Mistake สาเหตุเกิดจาก
1.1 Mistake of drawing dimension ความผิดพลาดจากการให้ขนาดแบบแม่พิมพ์ แนวทางการป้องกันความผิดพลาดจากการให้ขนาดแบบแม่พิมพ์ จำเป็นจะต้องสร้างระบบในการตรวจสอบแบบแม่พิมพ์ให้เป็นที่ยอมรับได้ เช่น ตรวจสอบจุดสำคัญจุดใดบ้าง จุดรองอื่นๆ ภายในแบบแม่พิมพ์ เป็นต้น และสร้างระบบควบคุมแบบแม่พิมพ์ให้สามารถตรวจสอบได้อย่างแม่นยำ
1.2 Clumsy die dimension check ตรวจสอบขนาดแม่พิมพ์ผิดพลาด แนวทางการป้องกันกรณีนี้จะต้องทำการตรวจสอบขนาดของแม่พิมพ์ว่าได้ขนาดตามที่กำหนดไว้หรือไม่ ส่วนประกอบของแม่พิมพ์ครบทุกส่วนและอยู่ในตำแหน่งที่ถูกต้องเหมาะสมหรือไม่ ซึ่งการตรวจสอบเหล่านี้จะต้องทำการตรวจสอบก่อนการนำแม่พิมพ์มาทดลองฉีด เมื่อตรวจสอบครั้งแรกในตอนรับแม่พิมพ์จากผู้ผลิต จำเป็นจะต้องตรวจสอบอีกครั้งก่อนขึ้นเครื่องฉีด เพื่อป้องกันอุบัติเหตุจากแม่พิมพ์ที่ไม่สมบูรณ์
1.3 Mistake on die repair ความผิดพลาดเนื่องจากการซ่อมแซมแม่พิมพ์ แนวทางการป้องกันปัญหาจากการซ่อมแม่พิมพ์ ให้ทำการยืนยันการซ่อมแม่พิมพ์ในหน่วยงานที่เกี่ยวข้อง เพื่อตรวจสอบว่าการแก้ไขนั้นทำได้ตรงจุดที่เกิดปัญหาจริงๆ และตรวจสอบส่วนที่ซ่อมแซมอีกครั้งหลังการซ่อมเสร็จก่อนขึ้นเครื่องฉีด เมื่อทดลองฉีดหลังการซ่อมแม่พิมพ์แล้วให้ทำการตรวจสอบส่วนที่ถูกซ่อมแซมอีกครั้งหลังการทดลองฉีด เพื่อป้องกันการเกิดปัญหาเก่าซ้ำ
2. Dimensional error (ขนาดผิดพลาด) สาเหตุและวิธีแก้ไข
2.1 Die or die assembling is out of order การสร้างแม่พิมพ์และการประกอบแม่พิมพ์ไม่เป็นไปตามแบบสั่งทำที่กำหนด มีขั้นตอนการแก้ไขดังนี้
- ตรวจสอบเงื่อนไขของการประกอบแม่พิมพ์ ถ้าเกิดความผิดพลาดในการปฏิบัติตามให้แก้ไขใหม่
- ตรวจสอบว่า Bolts หลวมหรือไม่ แล้วทำให้แน่นขึ้นถ้าหลวม
- ตรวจสอบความเรียบของ Cavity Insert และส่วนของแม่พิมพ์หลัก ถ้าไม่สมบูรณ์ในส่วนใดให้ทำการแก้ไขทันที
- ตรวจสอบผิวแม่พิมพ์และช่องว่างที่เกิดระหว่างแม่พิมพ์หลักและ Cavity Insert ถ้ามีช่องว่างให้ทำการแก้ไขใหม่
2.2 Bent of cored pins (Cored pins โค้งงอ) วิธีแก้ไข
- ตรวจสอบความโค้งงอของ pins เมื่อทำการซ่อมแม่พิมพ์ แล้วทำการแก้ไขหรือเปลี่ยนใหม่หากเกิดการโค้งงอ
- ให้ความร้อนกับแม่พิมพ์ก่อนตามมาตรฐานและเงื่อนไขในการฉีดแม่พิมพ์อะลูมิเนียม
- เปลี่ยนการออกแบบทางเข้า(Gate)
- เปลี่ยนระบบหล่อเย็นที่ Core pins(ภายในและภายนอกการฉีดอะลูมิเนียม)
- พิจารณาการหดตัวของชิ้นงานฉีดแล้วเกิดการเปลี่ยนรูป
- เปลี่ยนวัสดุหรือความแข็งแรงของ Core pins
2.3 Abrasion of die รอยสึกหรอของแม่พิมพ์ วิธีแก้ไข
- ซ่อมแซมแก้ไขบางส่วนของแม่พิมพ์ที่เกิดการสึกกร่อน
- เปลี่ยนตำแหน่ง Gate ,โครงสร้างแม่พิมพ์ หรือออกแบบ Gate ใหม่
- เปลี่ยนวัสดุและความแข็งของวัสดุทำแม่พิมพ์
2.4 Dimension change by shrinkage เปลี่ยนขนาดแม่พิมพ์เนื่องจากการเกิด Shrinkage วิธีการแก้ไข
- ตรวจสอบข้อกำหนด เช่น อุณหภูมิของน้ำโลหะ รอบเวลาการฉีด เวลาในการฉีด อุณหภูมิแม่พิมพ์และเงื่อนไขในการหล่อเย็นแ่ม่พิมพ์ตามค่ามาตรฐาน
- ตรวจสอบส่วนประกอบทางเคมีของโลหะหลอมเหลวแล้วค่อยปรับเมื่อเกิดปัญหา
- ถ้าชิ้นงานหดตัวเนื่องจากมีความร้อนสูงเกินไปให้เปลี่ยนวิธีการหล่อเย็นและตำแหน่ง Gateบางแห่ง
2.5 Lack of die strength ความแข็งแรงของแม่พิมพ์ไม่เพียงพอ วิธีการแก้ไข
- ศึกษาความแข็งแรงของแม่พิมพ์แล้วเสริมแรงถ้าความแข็งแรงของแม่พิมพ์ไม่เพียงพอ
- ศึกษาการออกแบบแม่พิมพ์แล้วเปลี่ยนแปลงเพื่อให้เกิดความแข็งแรงมากขึ้น
- ศึกษาวิธีการออกแบบงานฉีดแม่พิมพ์แล้วเปลี่ยนแปลงเพื่อให้เกิดความแข็งแรง
3. Mold Shift เกิดความเปลี่ยนแปลงในแม่พิมพ์ สาเหตุและวิธีการแก้ไข
3.1 Looseness of guide pin (Guide pin หลวม) วิธีการแก้ไข
- ตรวจสอบรอยสึกบริเวณ Guide pin และ Bush ถ้าระยะห่างระหว่างน้อยเกินไปไม่ได้ค่ามาตรฐานให้เปลี่ยนค่าเหล่านั้น
3.2 Mis-matching between insert cavity and main mold เกิดความไม่เหมาะสมระหว่าง Insert cavity และ main mold วิธีการแก้ไข
- ตรวจสอบระยะห่างระหว่าง Insert cavity และแม่พิมพ์ตัวหลัก ถ้าสังเกตุระยะห่างแล้วไม่พอดีให้แก้ไขใหม่
3.3 Mis-matching between slide core and rail เกิดความไม่เหมาะสมระหว่าง Slide core และรางของ Slide Core วิธีแก้ไข
- ตรวจสอบความพอดีระหว่าง Slide core กับราง Slide ถ้าสังเกตุแล้วไม่ดีให้แก้ไขใหม่
- ตรวจสอบความเหมาะสมระหว่าง Stopper และ Slide core ถ้าประกอบไม่พอดีให้แก้ไขใหม่
- ตรวจสอบสารหล่อลื่นที่ Guide pin และราง Slide
- ศึกษาวัสดุและความแข็งของรางเลื่อน Slide core บางส่วนแล้วแก้ไขมีมีส่วนผิดปกติ
3.4 Defect on die mouting ข้อผิดพลาดที่เกิดขึ้นในตำแหน่ง Die mounting วิธีแก้ไข
- ตรวจสอบความขนานที่ Die mounting แล้วแก้ไขหากพบความผิดพลาด
4. Mold open core back สาเหตุและวิธีแก้ไข
4.1 Incomplete die closing (Die ปิดไม่สนิท) วิธีการแก้ไข
- ตรวจสอบความพอดีระหว่าง Guide pin และ Bush ถ้าไม่พอดีให้ทำการแก้ไข
- ตรวจสอบความดันปิดแม่พิมพ์แล้วปรับถ้าปิดไม่ได้
- ทำความสะอาด Parting die และ Core บางส่วน แล้วทำการกำจัด Burr ถ้าตรวจสอบพบ
- ตรวจสอบความพอดีของแม่พิมพ์แล้วปรับดูส่วนที่เกิดจากการเชื่อมซึ่งมักเกิดความเหลื่อมจากการซ่อมแซมแม่พิมพ์ ส่วนที่มาจากการเจียระไน และการขัดเงา
- ปรับระยะห่างระหว่าง Slide core และ Guide rail
- ตรวจสอบรอยสึกของ Slide core และ Stopper แล้วทำการแก้ไข
- ปรับปรุงความดันฉีดโดยลดปริมาณความดันฉีดหรือใช้ Plunger sleeve ขนาดใหญ่ขึ้น
- ปรับความเร็วของ Plunger
การแก้ไขในสองข้อสุดท้ายต้องคำนึงว่าจะเกิดข้อบอพร่องอย่างอื่นตามมาหรือไม่ เช่น Flow line หรือ Misrun
5. Deformation การทำให้เสียรูป สาเหตุและวิธีแก้ไข
5.1 Rapid change of casting wall thickness เปลี่ยนความหนาผนังฉีดอย่างกระทันหัน วิธีการแก้ไข
- ปรับรูปร่างให้เหมาะสม โดยความหนาผนังคงที่หรือเปลี่ยนความหนาผนังให้ลาดลงทีละน้อย
5.2 Unbalanced shrinkage by stress concentration การหดตัวไม่ดีโดยเกิดจากจุดศูนย์รวมความเค้นที่ไม่ดี วิธีแก้ไข
- ตรวจสอบ Fillet และ รัศมีโค้งแล้วเปลี่ยนแปลงให้โตขึ้น
- ศึกษารูปร่างของงานหล่อแล้วปรับปรุงให้ดีขึ้น
- ปรับ Ribs ให้ค่าความเค้นกระจายออกอย่างคงที่
5.3 Undercut or insufficient polishing of die เกิด undercutหรือขัดแม่พิมพ์ไม่เพียงพอ วิธีการแก้ไข
- ตรวจสอบให้เอาส่วนที่เป็นมุมออกแล้วเปลี่ยนค่าถ้ามุมส่วนนั้นไม่ใช่ส่วนสำคัญในการประกอบ
- ขัดแม่พิมพ์แล้วย้ายจุดเพื่อเปลี่ยนไม่ให้เกิด undercut และง่ายต่อการปลดชิ้นงาน
5.4 Lack of ejecotor pin strength ความแ็ข็งแรงของสลักปลดชิ้นงานไม่เพียงพอ วิธีแก้ไข
- ใช้ Ejector pins ขนาดใหญ่ขึ้น
- เพิ่มจำนวน Ejector pins
5.5 Unsuitable ejection balance ระบบปลดชิ้นงานไม่สมดุล วิธีแก้ไข
- ศึกษาตำแหน่งของ Ejection pin ในคำสั่งทำชิ้นงานตัวอย่างแล้วเปลี่ยนตำแหน่ง Ejector pin หรือเพิ่ม Ejector pins
5.6 Unsuitable casting condition or gate design เกิดความไม่เหมาะสมในข้อกำหนดงานฉีดแม่พิมพ์อะลูมิเนียมหรือการออกแบบ Gate วิธีแก้ไข
- ทำตามข้อกำหนดมาตรฐานงานฉีด
- ปรับความดันฉีดและเพิ่มระบบหล่อเย็นเพื่อให้อุณหภูมิแม่พิมพ์ที่คงที่
- ศึกษาการออกแบบ Gate และเปลี่ยนแปลงความหนา Gate, ตำแหน่ง Gate, ตำแหน่งของโลหะที่ไหลเกิน และจำนวนที่มีทั้งหมด แล้วศึกษากระบวนการทำงานของระบบหล่อเย็น
5.7 Unbalanced cooling of casting piece ระบบหล่อเย็นไม่สมดุลในชิ้นงานฉีดอะลูมิเนียม วิธีแก้ไข
- ศึกษาชนิดของสารหล่อเย็น, จำนวน Spray ที่ใช้พ่น, ตำแหน่งและกระบวนการพ่นแล้วเปลี่ยนแปลงให้ดีขึ้น
- ปรับแนวหรือเปลี่ยนการควบคุมระบบปลดชิ้นงานถ้าไม่มีทางเลือกอื่น
6. Lack of part of casting piece ความบกพร่องเนื่องจากแม่พิมพ์ติด Moldสาเหตุและวิธีแก้ไข
6.1 Stick some part of casting piece in cavity and remain there ชิ้นงานบางงานติดใน Cavity และเหลืออยู่ในแม่พิมพ์ วิธีแก้ไข
- เปลี่ยนมุมให้พอเพียงต่อการปลดชิ้นงาน
- ปรับรอยขูดขีดที่มีบนแม่พิมพ์แล้วขัดส่วนที่เป็นหลุมหรือแอ่งด้วยความระมัดระวัง
- ศึกษากระบวนการหล่อเย็น, ส่วนที่ฉีดเกิน และการออกแบบ Gate ในคำสั่งว่าทำว่าการกระจายตัวของอุณหภูมิคงที่หรือไม่แล้วเปลี่ยนแปลงให้ดี
- ปรับปรุงแนวที่ชิ้นงานฉีดเพื่อให้ได้รับความแข็งเพียงพอในระหว่างการให้ความร้อน
7. Depression at ejector pin marks เกิดรอย Ejector pin เป็นหลุมหรือแอ่ง สาเหตุและวิธีแก้ไข
7.1 Insufficient cooling การหล่อเย็นไม่เพียงพอ วิธีแก้ไข
- ทำการหล่อเย็นให้เพียงพอ
- เพิ่มเวลาเซ็ตตัวของอะลูมิเนียมและรอเวลาปลดชิ้นงาน
7.2 Partly thick wall ผนังแม่พิมพ์บางส่วนหนา วิธีแก้ไข
- เปลี่ยนรูปร่างเพื่อให้ผนังแม่พิมพ์มีค่าที่คงที่หรือทำการเปลี่ยนตำแหน่ง Ejector pin
8. Depression by remaining burrs เกิดหลุมหรือแอ่งจากการกำจัดรอย Burr สาเหตุและวิธีแก้ไข
8.1 Insufficient cleaning of die ทำความสะอาดแม่พิมพ์ไม่เพียงพอ
8.2 Mis-matching at insert and slide core portion (Insert และ Slide core บางส่วนไม่พอดีกัน)
8.3 Surface condition or die is bad เงื่อนไขของผิดหรือแม่พิมพ์ไม่เหมาะสม
ทั้งสามสาเหตุนี้สามารถแก้ไขได้โดย
- ทำการฉีดหลังจากเอา Burr ออกจากผิวแม่พิมพ์ และที่บางส่วนของ slide core
- ปรับช่องว่างระหว่าง Insert และแม่พิมพ์หลัก
- ปรับความเรียบผิวและเงื่อนไขคำสั่งว่าไม่ให้มี Burr หรือไม่
- ปรับความพอดีระหว่าง Slide core และรางของ Slide core
9. Depression, break การเกิดเป็นหลุมบ่อ ,แตก สาเหตุและวิธีแก้ไข
9.1 Undercut or soldering mark เกิด Undercut หรือรอยประสาน วิธีแก้ไข
-ปรับค่าไม่ให้เป็น Undercut หรือบางส่วนเพื่อไม่ให้เกิดรอยประสา
- ศึกษาตำแหน่ง Gate และเปลี่ยนแปลงกระบวนการหล่อเย็น
- ศึกษาสารหล่อลื่นของแม่พิมพ์และเปลี่ยนแปลงกระบวนการผลิตงานฉีดอื่นๆ
10.Projection เกิดการนูนออกมา สาเหตุและวิธีแก้ไข
10.1 Break of die แม่พิมพ์แตก
10.2 Core pin break (Core pin แตก)
10.3 Die abrasion แม่พิมพ์สึก
10.4 Die erosion แม่พิมพ์เกิดจากการกัดกร่อน,สึกหรอ
10.5 Ejector pin length เข็มกระทุ้งยาวเกินไป
วิธีแก้ไขทุกสาเหตุข้างต้นมีดังนี้
- ปรับปรุงแม่พิมพ์ในส่วนที่ต้องทำการเชื่อมหรือการเจียระไน
- เปลี่ยน Core pin
- ปรับปรุงแม่พิมพ์ให้เหมาะสมและหมั่นตรวจสอบอายุการใช้งานแม่พิมพ์ เพื่อซ่อมแซมก่อนเกิดการสึกหรอ
- ปรับปรุงแม่พิมพ์ที่เกิดการสึกหรอแล้วโดยการเชื่อม ขัด หรือเจียระไนเพื่อให้ผิวของชิ้นงานไม่ผิดเพี้ยนจากแบบกำหนด
- เปลี่ยน Ejector pin และปรับความยาวของ Ejector pin ให้ถูกต้องและเหมาะสม


วันอังคารที่ 15 กุมภาพันธ์ พ.ศ. 2554

ชนิดและลักษณะเฉพาะของข้อบกพร่องในกระบวนการฉีดอะลูมิเนียม

ชนิดและลักษณะเฉพาะของข้อบกพร่องในกระบวนการฉีดอะลูมิเนียม
จากบทความที่ผ่านมามีการนำเสนอข้อบกพร่องในกระบวนการฉีดอะลูมิเนียมมาบ้างแล้ว ในส่วนนี้จะอธิบายถึงรายละเอียดและการจำแนกข้อบกพร่องแบบต่างๆ และวิธีแก้ไขในรูปแบบที่มองเห็นได้ง่ายและสามารถนำไปแก้ไขได้อย่างรวดเร็วกว่าแบบที่ผ่านๆ มา ดังนั้นจึงได้นำข้อมูลมาแยกชนิดและลักษณะเฉพาะได้ดังต่อไปนี้
1. ความไม่สมบูรณ์ทางรูปร่าง (Imperfection of casting shape)
1.1 ชิ้นงานไม่ได้ขนาด ลักษณะของชิ้นงานจะไม่อยู่ในค่าพิกัดความเผื่อที่ยอมให้ได้อันเนื่องมาจากหลายสาเหตุ
1.2 Mold Shift และ Core Shift เกิดการเคลื่อน ลักษณะรูปร่างของชิ้นงานไม่ดีเพราะแม่พิมพ์เกิดการเลื่อน หรือส่วน Core เกิดการเลื่อน
1.3 เกิดการ Deformation(เสียรูป) ลักษณะเกิดความไม่สมบูรณ์ทางรูปรร่างในชิ้นงานหล่อ
1.4 เกิดการนูนนออกมา (Projection)และเป็นหลุม(Depression) ลักษณะผนังหนาของชิ้นงานใหญ่ขึ้นหรือเล็กลงทั้ง 2 ด้าน และ
1.5 ส่วนหนึ่งของ Gate แตก (Gate portion broke) ชิ้นงานแตกในระหว่างที่ Gate เคลื่อนที่หรือตอนเอาครีบชิ้นงานออก
2. ข้อบกพร่องภายนอก(ข้อบกพร่องที่เกิดกับผิวชิ้นงาน)(External Defect)
2.1 Misrun ลักษณะโลหะหลอมเหลวกลายเป็นของแข็งโดยไม่มีการเพิ่มน้ำโลหะเข้าไปให้เต็ม Cavity ทำให้งานไม่เต็มแบบ
2.2 Flow lines ลักษณะเป็นทางไหลบางๆ หรือเป็นรูปร่างการไหลของโลหะที่ผิวงานฉีด
2.3 Cold shut ลักษณะส่วนหนึ่งของโลหะหลอมเหลวไม่หลอมละลายและที่ขอบเส้นยังเหลือรอยอยู่ (รอยเส้นลึก)
2.4 Crack (รอยแตก) ลักษณะเกิดรอยแตกที่ชิ้นงานหล่อเพราะเกิด Shrinkage(การย่น),แม่พิมพ์เปิด(Die opening) หรือเกิด Ejection(ระบบปลดไม่ดี) เป็นต้น
2.5 Shrinkage (รอยย่น,เกิดการหดตัว) ลักษณะการหดตัว(ย่น)เนื่องจากโลหะกลายเป็นของแข็งบริเวณที่เป็นหลุมหรือเว้าเข้าบนผิวหน้าชิ้นงาน
2.6 Blister(ผิวบวมพอง) ลักษณะเกิดการนูนออกมาจากผิวชิ้นงานโดยอากาศใกล้ๆ ผิวชิ้นงานดันขึ้นมาจนเกิดเป็นผิวบวมพอง
2.7 Galling(รอยที่เกิดจากการถูครูด) ลักษณะเกิดรอยขีดข่วนที่ผิวงานหล่อเมื่อชิ้นงานถูกปลดออกมาจากแม่พิมพ์
2.8 Soldering mark(เกิดรอยประสาน) ลักษณะโลหะไม่พอในการฉีดหรือผิวหน้าชิ้นงานขรุขระ ไม่เรียบ เพราะโลหะหลอมติดอยู่บนผิวแม่พิมพ์
2.9 Heat check mark (Scratch) ลักษณะเกิดรอยขีดข่วนบนผิวหน้าชิ้นงาน เนื่องจากความร้อนไม่เหมาะสม หรือมีรอยขีดข่วนบนผิวแม่พิมพ์
2.10 Die erosion mark(เกิดรอยสึกกร่อน) ลักษณะเป็นรอยขีดข่วนหรือผิวเริ่มนูนออกมาเพราะแม่พิมพ์เกิดการสึกกร่อน (โดยเฉพาะบริเวณใกล้กับ Gate ทางเข้าน้ำโลหะ)
2.11 Pin hole porosity (เกิดรูพรุนบริเวณรูพิน) ลักษณะเป็นรูเล็กๆ ที่ผิวชิ้นงาน
2.12 Handling mark ลักษณะเป็นรอยครูดที่ผิวชิ้นงานเนื่องจากการส่งออกไปยังกระบวนการผลิตถัดไป หรือเนื่องจากการขนย้าย
2.13 Porosity in gate ลักษณะเป็นรูเล็กๆ ที่ Gate ทำให้บางส่วนเกิดการแตก(มีบางส่วนเกิดการแตก)
3. ข้อบกพร่องภายใน (Internal Defects)
3.1 Shrinkage porosity ลักษณะเกิดโพรงภายในชิ้นงานเนื่องจากการหดตัวของน้ำโลหะ(การหดตัวกลายเป็นผลึกหรือของแข็ง)
3.2 Blow hole ลักษณะเป็นรูหรือเกิดภายใน Cavity ชิ้นงาน เนื่องจากการรวมกันของอากาศเข้าไปในโลหะหลอมเหลว
3.3 Porosity ลักษณะภายในชิ้นงานหล่อจะเป็น Blow hole หรือ Shrinkage porosity(เกิดภายใน Cavity)
3.4 Pin hole at center of wall thickness ลักษณะเกิดเป็นรูเล็กๆ ที่เส้นผ่าศูนย์กลางของผนังหนา
4. ข้อบกพร่องที่เกิดจากคุณภาพของโครงสร้าง(Defect of structural quality)
4.1 Hard spot ลักษณะเกรนภายในชิ้นงานหล่อมีความแข็งสูง จะทำให้การ Machine ปกติทำได้ยาก สิ้นเปลืองเม็ดมีดในการ Machine
4.2 Compositional errors ลักษณะคุณสมบัติทางเคมีไม่อยู่ในเกณฑ์มาตรฐานหรือใช้วัสดุคล้ายๆ กัน
4.3 Oxide ลักษณะเกิดการรวมกันระหว่างออกซิเจนกับธาตุอื่นภายในชิ้นงานหล่อ
4.4 Segregation ลักษณะเกิดเมื่อโลหะหลอมเหลวเริ่มกลายเป็นของแข็ง บางครั้งเกิดจากคุณสมบัติการเรียงตัวในขั้นตอนแรกของการกลายเป็นผลึกของงาน และเกิดความแตกต่างเนื่องจากชิ้นงานแข็งตัวในภายหลัง และมีสิ่งเจือปนที่มีผลต่อการกลายเป็นของแข็งต่อชิ้นงาน
5. ข้อบกพร่องอื่นๆ
5.1 ข้อบกพร่องเนื่องจากคุณสมบัติทางฟิสิกส์หรือทางเคมี ลักษณะทางฟิสิกส์หรือทางเคมีซึ่งมีค่าความแข็งไม่ได้ตามมาตรฐานหรือเกิดการต่อต้านการสึกกร่อน
5.2 Defect on pressure tightness ลักษณะเกิดจากการเก็บความดันชิ้นงานมากเกินไป จนความดันรั่วออกจากชิ้นงาน
5.3 Insert forgetting ลักษณะลืมใส่ Insert เมื่อทำการติดตั้งแม่พิมพ์บนเครื่องฉีดเรียบร้อยแล้ว

วันพุธที่ 26 มกราคม พ.ศ. 2554

Composition & Name of Die Casting Mold

Composition&Name of Die Casting Mold
1.Sprue Bush (ปลอกรูฉีด) เป็นส่วนที่สัมผัสโดยตรงระหว่างหัวฉีด (Nozzle) ของกระบอกฉีด(Injection Cylinder) กับแม่พิมพ์ รัศมีความโค้งของปลอกรูฉีดควรจะใหญ่กว่ารัศมีส่วนโค้งของหัวฉีด 1 mm. เพื่อให้น้ำโลหะไหลเข้าไปอยู่ในบริเวณผิวสัมผัสของผิวโค้งทั้งสองและเมื่อแข็งตัวจะทำให้การประกบระหว่างหัวฉีดและปลอกรูฉีดแนบสนิทยิ่งขึ้น จนไม่มีการรั่วของน้ำโลหะเมื่อฉีดด้วยแรงดันสูง
2.Locating Ring (แหวนประคอง) จะทำให้แม่พิมพ์วางแนวกับเครื่องฉีดได้อย่างถูกต้อง และจุดศูนย์กลางของหัวฉีดอยู่ตรงกับจุดศูนย์กลางของแม่พิมพ์
3.Leader pin&Leader pin bushing(สลักนำและปลอกนำ)อาจเรียกสลักนำอีกอย่างได้ว่า Guide bush และ Guide pin จะเป็นตัวนำเลื่อนส่วนเคลื่อนที่ของแม่พิมพ์และบังคับใ้ห้อยู่ในตำแหน่งที่ถูกต้อง สลักนำมักจะติดอยู่กับส่วนที่อยู่กับที่ของแม่พิมพ์ (Fix die) ปลอกนำจะติดอยู่กับส่วนที่เคลื่อนที่ (Movable die) ทั้งปลอกนำและสลักนำจะมีส่วนต่อสั้นๆ (Heel) อยู่ถัดจากบ่าซึ่งบังคับให้แผ่นต่างๆ อยู่ในตำแหน่งที่ถูกต้อง จึงไม่จำเป็นต้องมีเดือย (Dowel pin) และยังช่วยรับแรงด้านข้างที่กระทำต่อแผ่นแม่พิมพ์ที่มี Sliding(Slide) Core
4.Tapered Interlock ช่วยรับแรงด้านข้างที่มากจน Leader pin&Leader pin bushing ไม่สามารถรับได้ หรือกรณีที่แม่พิมพ์หนักมาก
5.Angle pin Slide core ที่อยู่ในแม่พิมพ์จะเลื่อนโดยใช้ Angle pin ซึ่งประกอบเข้าในแม่พิมพ์โดยเอียงเป็นมุมเพื่อเลื่อน Slide core ให้ได้ระยะตามต้องการ และสัมพันธ์กับจังหวะเปิดแม่พิมพ์ มักใช้มุมของ Angle pin เป็น 15-25 องศา กรณีใช้ Angle pin ไปเลื่อน Slide core ตัวเลื่อนที่เป็น Core ต้องล็อคไว้ด้วย Core lock ที่มีผิวเอียง เพื่อรับแรงต้านจากการฉีด
6.Ejector pin และ Core pin เข็มกระทุ้งเป็นส่วนที่ต้องทนแรงกดที่จะทำให้เข็มงอโค้ง (Buckling) เนื่องจากมีความยาวและค่อนข้างเล็ก อีกด้านหนึ่งต้องทนต่อการสึกหรอจากการเสียดสี โดยเฉพาะเมื่อเลื่อนไปมา จึงควรชุบแข็งแบบไนไตรน์(Nitrided), Trufftride หรือ Barrided ส่วน Core pin(สลักสำหรับทำรูที่ชิ้นงาน) มักทำจากเหล็กกล้าผ่านการชุบแข็ง 60-62 HRc หัวแข็ง 45+- 5HRc แกนแข็ง 50-55 HRc สำหรับสลักเคลื่อนที่ และ 45 HRc สำหรับสลักที่อยู่กับที่
7.Fixed Base Plate (or Front Clamp Plate)(แผ่นฐานอยู่กับที่หรือแผ่นยึดส่วนหน้า) ทำหน้าที่ยึดส่วนที่อยู่กับที่ของแม่พิมพ์เข้ากับหน้าแปลนด้านที่อยู่กับที่ของเครื่องฉีดได้สะดวกยิ่งขึ้น และต้องทนแรงดันซึ่งหัวฉีดกดปลอกรูฉีด(Nozzle pressure) และใช้เป็นแผ่นรองคาวิตี้ (Cavity Insert) ในแม่พิมพ์บางแบบ สามารถทำช่องหล่อเย็นในแผ่นยึด เพื่อหล่อเย็นแกนรูฉีด(Sprue)ที่ต้องการ Cycle timeสั้น หรือผลผลิตสูง
8.Fixed Cavity Plate (or Front Cavity Plate) (แผ่นคาวิตี้อยู่กับที่หรือแผ่นยึดส่วนหน้า) เป็นแผ่นที่ใช้ประกอบส่วนคาวิตี้ (Cavity insert) เจาะช่องน้ำหล่อเย็น และต่อสายยางสำหรับน้ำหล่อเย็นในแม่พิมพ์ที่อยู่กับที่
9.Moving Base Plate or Rear Clamp Plate (แผ่นฐานเคลื่อนที่หรือแผ่นยึดส่วนหลัง) จะทำหน้าที่เหมือนแผ่นยึดส่วนหน้า (Fixed base plate) มีรูที่ศูนย์กลางเพื่อให้แกนกระทุ้ง (Ejector rod)ลอดเข้าไปทำให้มีการเคลื่อนที่ปลดชิ้นงาน
10.Space(ตัวเว้นระยะ) โดยทั่วไปจะมีอยู่ 2 ชิ้นประกอบที่ Movable die เพื่อให้มีีที่สำหรับการเลื่อนของเข็มกระทุ้ง ความสูงจะขึ้นอยู่กับช่วงความยาวของการปลดชิ้นงาน (Ejector-stroke) บวกกับขนาดแผ่นจับเข็มกระทุ้ง (Ejector holder) และแผ่นรอง (Ejector back plate) และหัวของ Stop button ที่โผล่ออกมา
11.Support Pillar(เสาค้ำ) เป็นส่วนที่ป้องกันการแอ่นตัวของแผ่นรองแม่พิมพ์
12.Ejector Holder&Back Plate with stop button (แผ่นยึดเข็มกระทุ้งและแผ่นรองพร้อมด้วย Stop button) แผ่นยึดจะทำให้เข็มกระทุ้งอยู่ในตำแหน่งที่ถูกต้อง และเคลื่อนที่ไปกลับได้อย่างคล่องตัว การประกอบเขมกับแผ่นจะค่อนข้างหลวมเพื่อเผื่อการปรับหากเยื้องศูนย์ระหว่างเข็มกับรูที่ Cavity หรือ Core
13.Clamp Plate or Cavity Back Plate(แผ่นประกบหรือแผ่นรองส่วน Cavity) ขนาดของแผ่นประกบต้องหนาพอที่จะทนต่อแรงดัด ซึ่งเกิดในระหว่างการฉีด
14.Rear Cavity, Plate or Moving Cavity Plate or Core Plate (แผ่น Cavity ส่วนหลังหรือCavity เคลื่อนที่หรือแผ่น Core) ใช้ใส่ส่วน Cavity Insert หรือ Core-Insert ส่วนมากมีช่องน้ำหล่อเย็นอยู่เสมอ
15.Gate เป็นส่วนที่สำคัญซึ่งมีผลต่อการปลดชิ้นงานและงานปราศจากข้อบกพร่อง Gate ที่ดีจะทำให้น้ำโลหะไหลเข้าแม่พิมพ์อย่างรวดเร็ว ด้วยเส้นทางการไหลที่สั้นโดยมีการสูญเสียความร้อนและแรงดันน้อยที่สุด และควรไหลไปถึงปลายททางทุกแห่งของ Cavity ในเวลาไล่เลี่ยกัน
16.Runner เป็นส่วนที่เชื่อมโยง Sprue เข้ากับ Cavity โดยผ่าน Gate เพื่อจ่ายน้ำโลหะเข้าสู่ทุก Cavity ในเวลาเดียวกันภายใต้แรงดันเท่ากัน หน้าที่ของRunner และความต้องการมีดังนี้
-การไหลเข้าเต็ม Cavity โดยมี Weld line น้อยที่สุด
-มีสิ่งกีดขวางการไหลน้อยที่สุดเท่าที่จะทำได้
-เป็นสัดส่วนของน้ำหนักรวมน้อยที่สุด
-ปลดชิ้นงานได้ง่าย
-ไม่มีผลกระทบต่อรูปร่าง
-ความยาวน้อยสุดเท่าที่จะทำได้เพื่อให้การสูญเสียแรงดัน อุณหภูมิและเนื้อวัสดุน้อยที่สุด
-ขนาดหน้าตัดทำให้เวลาการแข็งตัวเท่ากับหรือมากกว่าของชิ้นงาน เพื่อให้มีแรงดันตามจนกว่าชิ้นงานจะกลายเป็นของแข็ง
-ระบบ Runner ควรมีผลกระทบต่อรอบเวลาฉีดน้อยที่สุดหรือไม่มีผลเลย
-ให้ Gate เข้าส่วนหน้าตัดหนาสุด
-วางตำแหน่งหรือออกแบบ Gate จนกระทั่งไม่เกิด Jetting
17.Stopper(ตัวหยุด) ใช้จำกัดระยะเลื่อนของชุดกระทุ้งในระหว่างปลดชิ้นงาน
18.Return Pin(เข็มกระทุ้งกลับ) ทำให้ชุดกระทุ้งกลับสู่ตำแหน่งเริ่มต้นโดยเข็มไม่เสียหายจากส่วนของแม่พิมพ์ที่อยู่ตรงข้าม
19.Chill Vent (ร่องที่ระบายอากาศ) อากาศจะวิ่งออกจากรูที่ผ่านมาเป็นร่องฟัน สามารถระบายอากาศออกจากชิ้นงานได้เป็นอย่างดี
20.Air Vent รูระบายอากาศ ลักษณะจะแตกต่างจาก Chill vent ตรงที่ Air vent มักจะอยู่ส่วนบนของชิ้นงาน ส่วน Chill vent มักจะอยู่แนวขนานกับชิ้นงานทางด้านข้างชิ้นงาน
21.Over Flow เป็นส่วนน้ำล้นของอะลูมิเนียมที่ไหลเกินมาจากแบบเพื่อให้น้ำโลหะไหลได้เต็มแบบ
22.Flush-Proof Plate ใช้ป้องกันน้ำอะลูมิเนียมทะลักออกมาจากแม่พิมพ์
23.Forware Stopper of Ejector Plate ตัวหยุดหรือตัวจำกัดระยะการเลื่อนไปข้างหน้าของชุดปลดชิ้นงานเพื่อปลดชิ้นงานออกจากแม่พิมพ์
24.Backward Stopper of Ejector Plate ตัวหยุดหรือตัวจำกัดระยะการเลื่อนกลับของชุดปลดชิ้นงาน

วันอังคารที่ 11 มกราคม พ.ศ. 2554

ข้อบกพร่องในงานDie Casting(ต่อ)

ข้อบกพร่องในงาน Die Casting(ต่อ)
3.Pouring Metal Defect ข้อบกพร่องของน้ำโลหะที่เกิดในการฉีดแม่พิมพ์อะลูมิเนียม เป็นสาเหตุหลักที่ทำให้เกิดปัญหาภายในชิ้นงานอยู่เสมอ การเกิด Defect สามารถแยกออกได้อีกหลายประเภทเช่น เกิดการ Misruns ขึ้นในชิ้นงานลักษณะของ Misruns คือการที่น้ำโลหะไม่เต็มภายในแม่พิมพ์ ส่วน Cold shuts จะพบที่ผิวหน้าของชิ้นงาน โดยสามารถพบได้ง่ายเนื่องจากการเย็นตัวที่ไม่สม่ำเสมอและการไหลที่ไม่สมบูรณ์ของน้ำโลหะ ซึ่งทั้งสองสาเหตุที่เกิดนี้ล้วนมาจากการไหลที่ไม่สมบูรณ์หรือพื้นที่ในการไหลไม่เพียงพอ คุณสมบัติในการไหลตัวของวัสดุทำแม่พิมพ์ที่จะต้องมีผิวเรียบลื่นเกิดข้อบกพร่องเนื่องจากการสร้างแม่พิมพ์ ก็จะก่อให้เกิดปัญหาเหล่านี้ตามมาอยู่เสมอ แต่ในส่วนของความหนืดของน้ำโลหะก็ยิ่งมีผลต่อการเกิดปัญหาเหล่านี้เพิ่มมากขึ้น ดังนั้นการหลมน้ำโลหะก่อนทำการฉีดแม่พิมพ์อะลูมิเนียมจำเป็นจะต้องให้น้ำโลหะมีอุณหภูมิพอเหมาะที่จะทำการฉีด ไม่ว่าจะเป็นการฉีดในตอนแรกหรือการฉีดเติมเข้าไปเพื่อให้น้ำโลหะไหลให้เต็มแม่พิมพ์ก็ตาม หากการไหลของน้ำโลหะไม่มีความสามารถในการไหลตัวที่ดี การเกิดปัญหาดังที่กล่าวมาแล้วจะมีโอกาสเกิดเพิ่มมากขึ้น ในส่วนของการอุ่นแม่พิมพ์ก่อนทำการฉีด ก็สามารถเพิ่มอัตรการไหลตัวของน้ำโลหะได้ดียิ่งขึ้น ทำให้ลดภาระงานเสียจากการฉีดอุ่นแม่พิมพ์ โดยการอุ่นแม่พิมพ์อย่างง่ายสามารถทำได้โดยการใช้ไฟจากถังแก๊สที่ใช้เชื่อมแก๊สนำมาจ่อที่หน้าแม่พิมพ์แต่ละข้าง แล้วทำการเปิดไฟเพื่อให้แม่พิมพ์ร้อนได้ที่ก่อนทำการฉีด แต่หากอุณหภูมิแม่พิมพ์ก่อนการฉีดยังเย็นตัวอยู่ หลังทำการฉีดแล้วจะพบว่าเกิดปัญหาดังที่กล่าวมาแล้วข้างต้นหลายชิ้น การลดความสูญเสียก่อนการฉีดชิ้นงานจำนวนมากเป็นสิ่งที่สำคัญในการทำงานฉีดอะลูมิเนียม เนื่องจากสภาพเศรษฐกิจและปัจจัยอื่นๆ ในปัจจุบัน จำเป็นจะต้องลดความสูญเสียของวัสดุให้ได้มากที่สุด และไม่ว่าจะเป็นสาเหตุจากสิ่งปนปื้นที่ติดมาจากการนำชิ้นงานเสียไปหลอมมาใช้ใหม่ ก็จะทำให้เกิดปัญหาเหล่านี้ตามมาด้วยเสมอ ยิ่งจำเป็นจะต้องกำจัดสิ่งปนเปื้อนเหล่านั้นภายในเตาหลอมอะลูมิเนียมออกให้ได้มากที่สุด เพื่อป้องกันปัญหาอื่นๆ ที่จะตามมาอีกเป็นจำนวนมาก การเพิ่มฟลักซ์เพื่อให้สิ่งสกปรกลอยตัวออกจากส่วนที่เป็นน้ำโลหะก็ช่วยได้มาก หากจำเป็นจะต้องนำชิ้นงานเสียไปหลอมมาใช้ใหม่ และผู้ดูแลเกี่ยวกับน้ำโลหะจำเป็นจะต้องหมั่นตักส่วนที่เป็นสิ่งสกปรกออกอย่างสม่ำเสมอ เพื่อป้องกันปัญหาจากสิ่งสกปรกที่เกิดขึ้นเหล่านั้น
4.Hot spots และ Hot tears ปัญหาทั้งสองนี้มักเกิดจากการแตกตัวของโลหะในอุณหภูมิต่ำ อาจเนื่องมาจากการหล่อเย็นที่ไม่สมบูรณ์ภายในแม่พิมพ์ ซึ่ง Hot tears เรียกอีกอย่างว่า Hot cracking การป้องกันปัญหานี้อยู่ที่ลักษณะของการหล่อเย็นภายในแม่พิมพ์ หากการเย็นตัวของชิ้นงานไม่สมบูรณ์จะทำให้ชิ้นงานเกิด Hot spots และ Hot tears ได้อย่างง่ายดาย ส่วน Hot spots นั้นจำเป็นจะต้องระวังการเกิดเนื่องจากการเย็นตัวอย่างรวดเร็วเกินไปในบางส่วนของน้ำโลหะ ส่วนใหญ่ปัญหานี้มักเกิดที่ผิวของชิ้นงาน เนื่องจากผลของการเย็นตัวที่ไม่สม่ำเสมอของน้ำโลหะ การป้องกันการเย็นตัวที่ไม่สม่ำเสมอนั้นจำเป็นจะต้องทำการตรวจสอบอุณหภูมิของน้ำโลหะก่อนการฉีดชิ้นงานทุกครั้ง เพราะหากน้ำโลหะมีอุณหภูมิเปลี่ยนแปลงจะส่งผลให้เกิดปัญหาเหล่านี้ตามมา โดยส่วนใหญ่แล้วปัญหานี้มักพบเมื่ออุณหภูมิภายนอกบริเวณ์ที่ทำงานเปลี่ยนแปลงอย่างรวดเร็ว ทำให้น้ำโลหะมักมีอุณหภูมิเปลี่ยนแปลงอย่างรวดเร็วตามไปด้วย เช่น เมื่อเกิดฝนตกหรืออากาศหนาว จะทำให้อุณหภูมิที่ใช้หลอมน้ำโลหะเดิมที่ตั้้งไว้ในเวลาปกติไม่เพียงพอต่อการรักษาคุณสมบัติของน้ำโลหะก่อนการฉีดไว้ได้ ดังนั้นจึงจำเป็นต้องตรวจสอบอยู่เสมอว่าน้ำโลหะยังมีคุณสมบัติที่เหมาะสมต่อการฉีดชิ้นงานอะลูมิเนียมหรือไม่ เพื่อป้องกันการสูญเสียชิ้นงานจากการฉีดแม่พิมพ์อะลูมิเนียม

วันพุธที่ 5 มกราคม พ.ศ. 2554

ข้อบกพร่องที่เกิดกับชิ้นงานในงาน Die Casting

ข้อบกพร่องที่เกิดกับชิ้นงานในงาน Die Casting

Terminology คำว่าข้อบกพร่องและอย่างต่อเนื่อง เป็นสิ่งที่เฉพาะเจาะจงและแยกจากกันในการหล่อ ข้อบกพร่องมีการกำหนดเป็นเงื่อนไขในการหล่อที่จะต้องได้รับการแก้ไขหรือทำให้หายจากการบกพร่องที่เกิดขึ้น หรือต้องระงับการฉีด Die Casting เมื่อเกิดความบกพร่องแบบไม่ต่อเนื่องกัน เช่นการเกิด Blow Hole ในชิ้นงาน 10 ชิ้น จากการฉีีดชิ้นงาน 500 ชิ้น จะเป็นความบกพร่องที่ไม่ต่อเนื่องกันเพราะทั้ง 10 ชิ้นไม่ได้เกิดติดต่อกันแต่เว้นระยะห่างในการเกิดโดยไม่สม่ำเสมอกัน ซึ่งการเกิดข้อบกพร่องแบบนี้จำเป็นจะต้องได้รับการแก้ไขปรับปรุงให้ชิ้นงานออกมาสมบูรณ์ที่สุด หากชิ้นงานเกิดปัญหาเช่นนี้เกิดขึ้น จะเรียกกระบวนการเหล่านั้นว่าเป็นการทำงานที่ไม่สมบูรณ์และการฉีดชิ้นงานเป็นไปแบบไม่ต่อเนื่องในทางกายภาพ
ประเภทของ Defect มีมากมายหลายประเภท ซึ่งสามารถทำให้เกิด Defect อื่นๆ ตามมาได้อีกด้วย การเกิด Defect ที่มักพบโดยทั่วไปมีดังนี้
1.Shinkage Defect ความบกพร่องที่เกิดจากการหดตัวของโลหะ ความบกพร่องนี้เกิดขึ้นจากการที่แรงดันของน้ำโลหะที่จะไหลไปทั่วแม่พิมพ์ไม่เพียงพอ ทำให้ส่วนที่ควรจะถูกดันไปยัง Over Flow ไหลไปไม่ถึง เมื่อน้ำโลหะเย็นตัวลงก็จะทำให้ชิ้นส่วนไม่เต็มแม่พิมพ์ เกิดการหดตัวที่ไม่สมบูรณ์หลังการฉีดอะลูมิเนียม บางสาเหตุเกิดจากการที่มีสิ่งสกปรกปะปนในน้ำโลหะมากเกินไปทำให้ส่วนที่ควรจะหดตัวได้อย่างสมบูรณ์เกิดความบกพร่องขึ้น หรือเกิดจากการที่มีอากาศเข้าไปมากกว่าน้ำโลหะก็จะทำให้การหดตัวไม่สมบูรณ์ด้วยเช่นเดียวกัน
2.Gas Porosity การเกิดแก๊สในบางจุดของชิ้นงาน ฟองอากาศที่เกิดขึ้นหลังการฉีดบนผิวชิ้นงานนั้นสามารถพบได้บ่อยครั้ง ไม่ว่าจากสาเหตุของการเย็นตัวไม่สมบูรณ์หรือน้ำโลหะที่ส่งเข้าไปมีฟองอากาศติดไปกับการส่งด้วยเนื่องจากการหลอมเหลวน้ำโลหะที่อุณหภูมิสูงเกินไปทำให้เกิดฟองอากาศที่ผิวหน้าน้ำโลหะเป็นจำนวนมาก ทำให้เกิดภาวะเสี่ยงที่จะเกิด Gas Porosity ได้ แก๊สที่พบมากในน้ำโลหะคือไนโตรเจน ออกซิเจน และไฮโดรเจน เพื่อป้องกันไม่ให้เกิดความบกพร่องนี้ที่เกิดจากแก๊สละลายในสุญญากาศของก๊าซที่มีการหลอมละลายต่ำเช่นก๊าซคาร์บอนหรืออาร์กอน หรือภายใต้ฟลักซ์ที่ป้องกันไม่ให้น้ำโลหะสัมผัสอากาศ เพื่อลดการเกิดจะมีการเก็บไว้ที่อุณหภูมิต่ำ วิธีการลดการเกิดแก๊ซสามารถทำได้หลายวิธีไม่ว่าจะเป็นการ Degassing การล้างแก๊ซ หรือการตกตะกอน ซึ่งเกี่ยวข้องกับการเกิดปฏิกิริยาการตกตะกอนก๊าซกับองค์ประกอบในรูปแบบสารที่จะให้สารมลทินอื่นๆ ลอยตัวอยู่เหนือน้ำโลหะ ตัวอย่างเช่นออกซิเจนสามารถลบออกจากทองแดงโดยการเพิ่มฟอสฟอรัส หรืออะลูมิเนียมและซิลิกอนสามารถเพิ่มธาตุเหล็กเข้าไปเพื่อลดออกซิเจน ไฮโดรเจนที่ผลิตได้ตามปกติโดยการทำปฏิกิริยากับความชื้นหรือความชื้นตกค้างในแม่พิมพ์สามารถใช้การอบแห้งเพื่อลดปริมาณการเกิดข้อบกพร่องจากไฮโดรเจนได้ การเกิด Gas Porosity ยากต่อการแยกกับปัญหา Microshinkage เนื่องจากลักษณะที่เกิดความเสียหายใกล้เคียงกันจนอาจแยกแทบไม่ออก เพราะใน Microshinkage ก็เกิดแก๊ซด้วยเช่นเดียวกัน การเกิด Blow Hole ก็เกิดจากฟองอากาศที่มีขนาดใหญ่ที่แฝงตัวอยู่ในชิ้นงานแต่ถ้ามีขนาดเล็กจะเรียกว่า Blisters ซึ่งการเกิดปัญหาปลีกย่อยเหล่านี้ล้วนมีสาเหตุจากอากาศทั้งสิ้นและยังยากต่อการตรวจสอบด้วยตาเปล่าเนื่องจาก Blow Hole ที่ฝังอยู่ในเนื้อโลหะ แต่การตรวจสอบก็สามารถทำได้โดยการใช้คลื่นเสียง(Harmonic) Ultrasonic Magnetic หรือการ X-ray ตรวจสอบได้

วันจันทร์ที่ 13 ธันวาคม พ.ศ. 2553

สรุปปัญหาที่มักเกิดในแม่พิมพ์Die Casting

สรุปปัญหาที่มักเกิดในแม่พิมพ์ Die Casting
ปัญหาที่กล่าวมาทั้ง 15 เป็นเพียงปัญหาบางส่วนที่มักเกิดในการทำงาน Die Casting เท่านั้น ยังมีปัญหาอื่นๆ ที่เกิดในการทำงาน เช่น แม่พิมพ์ไม่มีรูยึด Auto Measure ก็ต้องทำการเจาะรูยึดที่ข้างแม่พิมพ์ ปัญหา Coupling แตก ก็สามารถเปลี่ยนใช้ตัวใหม่ได้ ปัญหาชิ้นงานเป็นรอยดึงจากแม่พิมพ์ แก้ไขโดยการขัดแม่พิมพ์ในส่วนที่เกิดรอยดึง ปัญหาชิ้นงานเกิด Galling ก็มีให้เห็นในงาน Die Casting ซึ่งปัญหานี้ขึ้นอยู่กับปัจจัยหลายส่วนในการแก้ไข ต้องดูว่าเกิดมากน้อยเพียงใดจึงทำการแก้ไขตามจุดนั้นๆ ปัญหา Insert ส่วนที่กลมไม่กลมก็แก้ไขโดยการนำไปเจียระไนแต่งหรือกลึงใหม่ให้ Insert กลม ซึ่งการ Machine ในส่วนนี้จะต้องใช้ความละเอียดเป็นอย่างมากเพื่อไม่ให้ค่าต่ำเกินไปจนไม่สามารถนำมาประกอบเข้ากับแม่พิมพ์ได้ และมีบ้างในบางครั้งที่ลูกค้าต้องการเปลี่ยนแปลงตัวอักษรโลโก้สินค้าเป็นแบบใหม่ หากแม่พิมพ์ที่ผลิตมาใช้ส่วนที่เป็นโลโก้แบบไม่แยกส่วนออกจากแม่พิมพ์ ก็จำเป็นจะต้องส่งกลับให้บริษัทที่ผลิตทำการเปลี่ยนให้ส่วนที่เป็นโลโก้ให้เป็นแบบ Insert แทน ซึ่งข้อดีของการใช้แบบเป็น Insert คือสามารถถอดเปลี่ยนได้เมื่อมีการเปลี่ยนแปลงโลโก้ใหม่ หรือเกิดการชำรุดเนื่องจากใช้งานนานเกินไป เนื่องจากแม่พิมพ์บางรุ่นไม่มีการเปลี่ยนแปลงโมเดลใหม่จึงจำเป็นต้องใช้แม่พิมพ์เก่าซ้ำๆ ไปจนเกิดการสึกหรอของโลโก้ได้
ปัญหาที่กล่าวมาแล้วทั้งหมดเป็นเพียงส่วนหนึ่งที่ผู้เขียนได้พบเจอและนำวิธีการแก้ไขที่เคยใช้แล้วทำให้ปัญหาต่างๆ เหล่านั้นหมดไปหรือทำให้แม่พิมพ์สามารถใช้งานได้ดียิ่งขึ้นเท่านั้น เพียงแต่ในการทำงาน Die Casting ยังมีสิ่งเล็กๆ น้อยๆ ต่างๆ เกิดขึ้นอีกมากมาย ทั้งหมดทั้งปวงก็ขึ้นอยู่กับการเอาใจใส่ดูแลแม่พิมพ์ที่ใช้งานอย่างสม่ำเสมอ เพื่อป้องกันการเกิดปัญหาในขณะผลิต ซึ่งจะทำให้เกิดความสูญเสียทั้งเวลาและค่าแรงในการทำงานมากยิ่งขึ้น ในบางบริษัทเพียงทำการผลิตแม่พิมพ์โดยไม่มีการรับฉีดแบบ Die Casting ก็ไม่ต้องรับผิดชอบค่าใช้จ่ายในการผลิตมากเท่ากับบริษัทที่ทำการฉีด บริษัทที่รับฉีดงาน Die Casting เป็นผู้ใช้แม่พิมพ์ จึงจำเป็นจะต้องมีการดูแลรักษาแม่พิมพ์เป็นอย่างดี เพื่อยืดอายุการใช้งานของแม่พิมพ์ให้ได้มากที่สุด หากแม่พิมพ์มีสภาพดีก็สามารถใช้ได้เกินกว่าอายุแม่พิมพ์ปกติที่ไม่เคยมีการบำรุงรักษา
ดังนั้นปัญหาต่างๆ ที่เกิดกับแม่พิมพ์ล้วนแล้วแต่ขึ้นอยู่กับการ Preventive Maintenance ทั้งสิ้น หากไม่ทำการป้องกันปัญหาก่อนที่จะเกิดก็จะเกิดการสูญเสียรายได้ไปเป็นจำนวนมาก หากผู้อ่านมีปัญหาเกี่ยวกับแม่พิมพ์แบบอื่นๆ ที่อยากทราบวิธีการแก้ไขก็สามารถโพสต์สอบถามปัญหาได้ ซึ่งผู้เขียนจะทำการหาวิธีแก้ไขเพื่อป้องกันปัญหาและไม่ให้เกิดปัญหาซ้ำๆ ขึ้นในขณะทำการผลิตชิ้นงานฉีด Die Casting

วันจันทร์ที่ 6 ธันวาคม พ.ศ. 2553

ปัญหาที่เกิดกับแม่พิมพ์ Die Casting(ต่อ)

ปัญหาที่เกิดกับแม่พิมพ์ Die Casting (ต่อ)
11.น้ำหล่อเย็นไม่ไหล ปัญหาน้ำหล่อเย็นไม่ไหลมีสาเหตุมาจากการที่ท่อทองเหลืองที่เป็นทางเข้าของน้ำหล่อเย็นอุดตัน เนื่องมาจากการใช้งานเป็นเวลานานทำให้เกิดตะกอนติดอยู่ภายในท่อ วิธีการแก้ไขให้ถอดท่อทองเหลืองออกมาล้างทำความสะอาดและขัดตะกอนออกจากภายในท่อให้หมด เพียงแค่นี้ก็จะทำให้สามารถนำท่อทองเหลืองกลับมาใช้งานได้ดังเดิม
12.Hydraulic รั่ว ในส่วนที่ใช้ Hydraulic ติดที่แม่พิมพ์ หากอายุการใช้งานมากเกินไปหรืออุณหภูมิที่ใช้ฉีดร้อนจัดและอยู่ในตำแหน่งที่ต้องถูกความร้อนเสมอๆ จะทำให้ซีลที่อยู่ใน Hydraulic เสื่อมสภาพเร็ว จนเกิดปัญหานี้ขึ้นได้ การแก้ปัญหาต้องถอดชิ้นส่วนของ Hydraulic ออกแล้วตรวจสอบซีลกั้นน้ำมัน Hydraulic ว่าเสื่อมสภาพหรือไม่ หากเสื่อมสภาพก็ทำการเปลี่ยนใหม่ แต่หากพบว่าซีลไม่เสื่อมสภาพให้ทำการตรวจสอบในส่วนอื่นต่อไป โดยส่วนใหญ่แล้วหากแกนหรือโครงสร้างมีส่วนที่รั่วไหล ก็ให้ทำการเชื่อมอุดในบริเวณดังกล่าว
13.ส่วนที่เป็นผิวขรุขระของแม่พิมพ์ชำรุด ในบางชิ้นงานได้ถูกกำหนดให้ผิวหน้าชิ้นงานเป็นลายตามที่ลูกค้ากำหนด หากส่วนนี้เสื่อมสภาพอันเนื่องมาจากอายุการใช้งานของแม่พิมพ์ ให้ทำการ Spark tron ผิวหน้าใหม่เพื่อเพิ่มผิวสัมผัสในส่วนที่ลูกค้ากำหนด
14.ส่วนที่เป็น Gate แตก สาเหตุส่วนใหญ่มาจากอายุการใช้งานของแม่พิมพ์ อุณหภูมิที่ร้อนจัด และแรงดันภายในแม่พิมพ์สูงเกินไป ปัญหานี้สามารถแก้ไขได้โดยการเชื่อมส่วนที่แตกและขัดตกแต่งผิวให้น้ำโลหะสามารถไหลตัวได้ดี
15.Date Pin หลุดออกจากแม่พิมพ์ ปัญหานี้เกิดจากการสร้าง Date Pin ผิดจากค่าเผื่อสวมอัดที่กำหนด ทำให้เมื่อนำแม่พิมพ์ไปใช้งานจึงหลุดร่วงออกมาได้ และอาจเกิดได้จากการที่ใช้งานแม่พิมพ์เป็นเวลานานทำให้รู้ที่ใช้ใส่ Date Pin ขยายตัวไปตามอายุการใช้งาน สามารถแก้ปัญหานี้โดยการสั่งทำ Date Pin โดยเพิ่มพิกัดความเผื่อสวมอัดไว้ด้วย

วันพฤหัสบดีที่ 2 ธันวาคม พ.ศ. 2553

ปัญหาที่เกิดกับแม่พิมพ์ Die Casting(ต่อ)

ปัญหาที่เกิดกับแม่พิมพ์ Die Casting(ต่อ)
6.ท่อน้ำหล่อเย็นรั่ว ปัญหานี้จะรวมถึงสายต่อท่อน้ำหล่อเย็นชำรุดด้วยเช่นกัน เนื่องเพราะทั้งสองสาเหตุก็ส่งผลให้น้ำหล่อเย็นรั่วออกมาจากแม่พิมพ์ ปัญหาน้ำหล่อเย็นรั่วไหลออกมาจากแม่พิมพ์ขณะทำการฉีดแม่พิมพ์บนเครื่องฉีดมักจะมีให้เห็นบ่อยครั้ง เนื่องจากไม่มีคนใส่ใจถึงอายุการใช้งานของสายน้ำหล่อเย็นหลังแม่พิมพ์ การออกแบบในส่วนนี้จำเป็นจะต้องป้องกันไม่ให้สายถูกกดทับในขณะฉีดจนฉีกขาด หรือแม้กระทั่งการวางสายน้ำหล่อเย็นในตำแหน่งที่ถูกความร้อนสูงๆ ของแม่พิมพ์ก็ทำให้เป็นสาเหตุของการขาดของสายน้ำหล่อเย็นได้เช่นเดียวกัน ในส่วนที่เป็นท่อทองแดงของท่อน้ำหล่อเย็นมักจะชำรุดในส่วนที่เป็นเกลียว ซึ่งจะต้องมีผ้าเทปพันกันน้ำหล่อเย็นรั่วออกจากแม่พิมพ์ แต่เทปพันหมดอายุหรือเสื่อมสภาพไปก่อนก็ทำให้ท่อน้ำรั่วได้เช่นกัน การป้องกันปัญหานี้จำเป็นจะต้องดูถึงลักษณะการวางสายน้ำหล่อเย็น ว่าอยู่ในตำแหน่งที่เหมาะสม และทราบถึงอายุการใช้งานของสายน้ำหล่อเย็นและอายุของเทปพันท่อน้ำหล่อเย็นด้วย การแก้ไขปัญหาเมื่อน้ำรั่วออกจากแม่พิมพ์สามารถทำได้โดยการเปลี่ยนเทปพันและเปลี่ยนสายน้ำหล่อเย็น
7.อะลูมิเนียมพุ่งออกจากแม่พิมพ์ สาเหตุของอะลูมิเนียมพุ่งโดยส่วนใหญ่มักเกิดจากมีเศษอะลูมิเนียมไปติดที่หน้าแม่พิมพ์ จึงทำให้เกิดช่องว่างในระหว่างการฉีด เมื่ออัดแรงดันน้ำโลหะเข้าสู่แม่พิมพ์ หากมีช่องว่าตรงไหนน้ำโลหะก็จะพุ่งไปในทิศทางนั้นทั้งหมด จึงทำให้อะลูมิเนียมพุ่งออกจากแม่พิมพ์ได้ ส่วนอีกสาเหตุเกิดจากหน้าแม่พิมพ์ไม่เรียบหรือสึกหรอไปเนื่องจากอายุการใช้งานของแม่พิมพ์ การตรวจสอบแม่พิมพ์ก่อนขึ้นฉีดจำเป็นจะต้องตรวจความฟิตของหน้าแม่พิมพ์ก่อนเสมอ เพื่อป้องกันปัญหาอะลูมิเนียมพุ่งออกจากแม่พิมพ์ในขณะฉีด การแก้ไขหากมีเศษอะลูมิเนียมติดที่หน้าแม่พิมพ์ก็ทำการแซะออกหรือหากติดแน่นก็ใช้หินขัดขัดออก แต่หากหน้าแม่พิมพ์สึกหรอให้ฟิตหน้าแม่พิมพ์ใหม่ดูตำแหน่งที่สึกหรอแล้วทำการเชื่อมขัดให้เรียบเสมอกันกับหน้าแม่พิมพ์ ซึ่งการแก้ไขหน้าแม่พิมพ์นี้จำเป็นจะต้องใช้ความละเอียดในการทำงาน เพราะหากแก้ไขออกมาแล้วทำให้ส่วนอื่นไม่เรียบเสมอกันก็จะเป็นปัญหาไปอีกไม่จบ บางกรณีสามารถส่งแม่พิมพ์กลับไปให้ช่างทำแม่พิมพ์ปาดหน้าผิวแม่พิมพ์ให้ใหม่ได้ แต่ไม่แนะนำ เนื่องจากหากปาดหน้าบ่อยๆ แล้วทำให้ความหนารวมของแม่พิมพ์หายไปจนส่งผลต่อการนำแม่พิมพ์ขึ้นเครื่องฉีด ยิ่งจะทำการแก้ไขยากขึ้นจนอาจต้องสั่งทำแม่พิมพ์ใหม่ก็ได้
8.ขอบชิ้นงานเกิดครีบหนา ปัญหานี้เกิดจากขอบของชิ้นงานหรือโพรงส่วนที่เป็นโครงสึกหรอ สาเหตุนี้มักเกิดขึ้นบ่อยเช่นกัน เนื่องจากขอบจะถูกแรงดันอัดกระแทกอยู่ตลอดเวลาเมื่อเริ่มรอบการฉีดทุกครั้ง ทำให้เกิดการสึกกร่อนไปเรื่อยๆ จนเมื่อถึงระยะเวลาหนึ่งก็จะทำให้เกิดครีบหน้าที่ชิ้นงาน เนื่องจากขอบบิ่นหรือสึกไปแล้ว การแก้ไขปัญหานี้จะต้องทำการเชื่อมขอบแล้วขัดแม่พิมพ์ให้อยู่ในลักษณะเดิม โดยเมื่อขัดแล้วจะต้องขึ้นฉีดทดสอบและวัดค่าชิ้นงานว่าตรงตามแบบหรือไม่ หากไม่ตรงจะต้องขัดตกแต่งใหม่จนกว่าจะได้ค่าที่ตรงตามแบบ ผู้ที่ต้องแก้ไขปัญหานี้จะต้องมีความชำนาญเป็นอย่างมากในการตกแต่งแม่พิมพ์ไม่ให้ชิ้นงานเสียรูป
9.Limit Switch เสีย ปัญหานี้เกิดในแม่พิมพ์ที่มี Slide Core เนื่องจากการใช้ Slide Core จำเป็นจะต้องใช้ระบบไฮดรอลิกช่วยในการเคลื่อนที่ และ Limit Switch เป็นตัวควบคุมเพื่อเชื่อมต่อคำสั่งควบคุมจากเครื่องจักรมาสู่ Slide Core อีกต่อหนึ่ง หาก Limit Switch เสียแล้วก็จะไม่สามารถควบคุมการเคลื่อนที่ของ Slide Core ได้ สาเหตุส่วนใหญ่ที่ Limit Switch เสียมักเกิดจากมีน้ำเข้าไปในส่วนที่เป็นสายไฟ หรือสายไฟขาด เป็นต้น การแก้ไขปัญหาจำเป็นจะต้องเปลี่ยน Limit Switch ใหม่ทันที ในกรณีที่แม่พิมพ์จำเป็นจะต้องฉีดงานต่อ แต่หากแม่พิมพ์ยังไม่จำเป็นต้องใช้งาน ก็สามารถนำ Limit Switch มาตรวจซ่อมได้เช่นกัน
10.Vaccum ตัน ปัญหานี้จะเกิดในแม่พิมพ์ที่จำเป็นต้องใช้ Vaccum ในการช่วยดูดอากาศส่วนเกินออกจากแม่พิมพ์ ในชิ้นงานที่จำเป็นจะต้องป้องกันปัญหาการรั่วของชิ้นงานภายหลัง Machine การดูแล Vaccum ต้องหมั่นตรวจสอบการดูดอากาศว่ายังใช้ได้ดีอยู่เสมอ หากซีลเริ่มเสื่อมสภาพให้ทำการเปลี่ยนก่อนขึ้นฉีดแม่พิมพ์ทุกครั้ง เนื่องจากอาจเกิดความผิดพลาดในการดูดอากาศจนทำให้ดูดน้ำโลหะเข้ามาแทนที่ได้ ซึ่งเป็นสาเหตุของ Vaccum ตัน อีกสาเหตุคือการตั้งค่าแรงดันฉีดมากเกินไปทำให้น้ำโลหะพุ่งเกินเข้าไปในส่วนที่เป็น Vaccum และอีกสาเหตุมาจากการที่ทางเดินของอากาศมีขนาดใหญ่เกินไปทำให้มีน้ำโลหะไหลเกินเข้าไปใน Vaccum การแก้ไขทำได้โดยแซะอะลูมิเนียมออกจาก Vaccum ตรวจสอบความเสียหายของ Vaccum แล้วทำการซ่อมแซม หากเกิดจากทางไหลของอากาศที่ชำรุดหรือขนาดใหญ่เกินไปให้ทำการเชื่อมขัดตกแต่งทางไหลให้มีขนาดเหมาะสม

วันพุธที่ 1 ธันวาคม พ.ศ. 2553

ปัญหาที่เกิดกับแม่พิมพ์ Die Casting

ปัญหาที่เกิดจากงาน Die Casting
ปัญหาจากการทำงาน Die Casting ที่หน้้างานมีให้เห็นอยู่มากมายหลายชนิด ทั้งที่เกิดขึ้นกับแม่พิมพ์ ชิ้นงาน และแม้แต่กระทั่งเครื่องฉีดก็มีผลทำให้เกิดปัญหาในการทำงาน Die Casting ขึ้นทั้งสิ้น ซึ่งแต่ละปัญหาก็จะมีแนวทางแก้ไขที่แตกต่างกัน ผู้ทำงานในด้าน Die Casting ต้องศึกษาและเข้าใจถึงต้นเหตุของปัญหาเสียก่อน จึงจะสามารถนำปัญหาเหล่านั้นมาทำการแก้ไขต่อไปได้ ปัญหาที่เกิดกับแม่พิมพ์ Die Casting มีตัวอย่างดังนี้

1.เศษอะลูมิเนียมติดภายในแม่พิมพ์ ปัญหานี้สามารถเกิดขึ้นได้บ่อยๆ ในการทำงานฉีดอะลูมิเนียม เนื่องจากอุณหภูมิที่ผิดปกติ หรือการล้างหน้าแม่พิมพ์ไม่ตรงจุด ก็สามารถทำให้เศษที่่มาจากการฉีดยังติดอยู่ที่แม่พิมพ์ ไม่ว่าจะเป็นเศษบางหรือเล็กขนาดไหน ก็จะทำให้ชิ้นงานที่ออกมาไม่ตรงตามความต้องการ ซึ่งปัญหานี้มักเกิดจากการฉีดงานเป็นเวลานานๆ หรือแม้กระทั่งแม่พิมพ์มีส่วนที่แตกหรือสึก ก็ทำให้เกิดปัญหาการมีอะลูมิเนียมติดแม่พิมพ์ขณะทำการฉีดได้ ซึ่ง
การแก้ไขปัญหานี้คือการขัดแม่พิมพ์โดยใช้หินขัดขัดไปที่ส่วนที่มีอะลูมิเนียมติดอยู่ให้หลุดออกจากแม่พิมพ์ จากนั้นจึงจะสามารถฉีดชิ้นงานต่อไปได้
2.ชิ้นงานติดแม่พิมพ์ขณะฉีด ปัญหานี้หากไม่มีพนักงานคอยดูเสมออาจทำให้แม่พิมพ์เสียหายหนักได้ เพราะเมื่อชิ้นงานติดแม่พิมพ์แล้วเซ็นเซอร์ไม่ทำการตัดหยุดเครื่องอัตโนมัติ หากเครื่องยังทำงานต่อโดยการปิดแม่พิมพ์แล้วฉีดซ้ำก็จะทำให้แม่พิมพ์แตกได้ ปัญหาชิ้นงานติดแม่พิมพ์ส่วนใหญ่มักเกิดกับแม่พิมพ์ที่มีลักษณะซับซ้อนและมี Core Pin หลายตัว หรือ Core Pin ที่มีขนาดเล็ก จนทำให้มีเศษบางๆ เคลือบอยู่รอบ Core Pin เมื่อฉีดในรอบถัดไปก็จะทำให้ชิ้นงานติดแม่พิมพ์ได้ง่าย ปัญหานี้จะต้องแก้ไขโดยการตั้งท่อของ Cassete Sprey ให้ตรงตำแหน่ง เพื่อป้องกันไม่ให้มีเศษอะลูมิเนียมติดที่ Core Pin และหมั่นตรวจสอบ Core Pin ตามรอบอายุการใช้งาน เนื่องจากหาก Core Pin หมดคุณสมบัติของการลื่นไหลแล้วก็จะทำให้เกิดปัญหานี้ได้บ่อยครั้ง
3.แม่พิมพ์แตก ปัญหานี้สามารถเกิดได้จากหลายสาเหตุ ไม่ว่าจะเป็นจากสาเหตุข้อ 2 หรือข้อ1 ก็สามารถทำให้เกิดปัญหานี้ได้ และโดยส่วนใหญ่แล้วหากอายุการใช้งานของแม่พิมพ์มากเกินไปก็ทำให้แม่พิมพ์แตกได้เช่นกัน การป้องกันปัญหานี้คือต้องตรวจสอบอายุการใช้งานของแม่พิมพ์ให้แม่นยำ เนื่องจากการฉีดงานที่อุณหภูมิสูงจะทำให้อายุการใช้งานของแม่พิมพ์นั้นสั้นลงเร็วกว่าแม่พิมพ์ชนิดอื่นๆ และป้องกันปัญหาจากข้อ 1 และ 2 ให้ได้ ก็จะช่วยเพิ่มอายุการใช้งานและลดปัญหาแม่พิมพ์แตกก่อนเวลาได้อีกด้วย ส่วนการแก้ไขปัญหาแ่ม่พิมพ์แตกสามารถทำได้โดยการเชื่อมจุดที่แตก แล้วทำการขัดตกแต่งแม่พิมพ์ให้อยู่ในสภาพเดิม
4.Core Pin หัก แหว่งหรือคด ปัญหานี้มักเกิดกับ Core Pin ที่มีขนาดเล็กและอยู่ในตำแหน่งที่ลึกที่สุดของชิ้นงาน การป้องกันปัญหานี้จะต้องทราบอายุการใช้งานของ Core Pin และหมั่นตรวจสอบอยู่เสมอเพื่อป้องกันเศษอะลูมิเนียมติดอยู่ที่ Core Pin จนอาจเกิดการหักงอตามมาได้ การแก้ไขในส่วนนี้จำเป็นจะต้องเปลี่ยน Core Pin ใหม่ หากเป็น Core Pin แบบไม่สามารถเปลี่ยนได้ จะต้องทำการออกแบบใหม่โดยทำการเจาะส่วนที่เป็น Core Pin และพื้นที่รอบข้างที่สามารถเจาะได้ แล้วเปลี่ยนส่วนนั้นให้เป็นแบบถอดเปลี่ยนได้ เพื่อให้ง่ายต่อการซ่อมแซมแม่พิมพ์หากเกิดปัญหานี้ซ้ำในจุดเดิม แต่โดยส่วนใหญ่แล้ว Core Pin ส่วนที่มักจะเกิดปัญหาจะถูกออกแบบให้สามารถถอดเปลี่ยนได้เสมอ
5.Ejector Pin สูงหรือต่ำเกินไป ปัญหาของ Ejector Pin อาจมีสาเหตุการเกิดได้หลายทางไ่ม่ว่าจะเป็นจากเครื่องจักร หรือการสึกหรอของ Ejector Pin เอง การตรวจสอบเบื้องต้นคือให้วางแม่พิมพ์ในแนวราบเพื่อตรวจสอบว่ามี Ejector Pin ในตำแหน่งใดบ้างที่สูงหรือต่ำเกินไปหรือไม่ เพราะการใช้ Ejector Pin เป็นระยะเวลานาน ก็สามารถเกิดการสึกหรอหรือคดงอของ Ejector Pinที่มีขนาดเล็กได้ หากพบว่ามี Ejector Pin ที่ผิดปกติ สามารถแก้ไขโดยการเปลี่ยน Ejector Pin ตัวนั้นออกไป แล้วนำตัวใหม่ที่มีความยาวตามมาตรฐานมาใส่แทน

วันอังคารที่ 30 พฤศจิกายน พ.ศ. 2553

Die Casting Structure

Die Casting Structure

ลักษณะของแม่พิมพ์ฉีดอะลูมิเนียม
แม่พิมพ์ฉีดอะลูมิเนียมและแม่พิมพ์ฉีดพลาสติกจะมีส่วนประกอบคล้ายกัน แต่ในแม่พิมพ์ฉีดอะลูมิเนียมนั้นจะเน้นการสร้าง Over Flow เพื่อป้องกันการเกิดปัญหาคุณภาพขึ้นภายในชิ้นงานอะลูมิเนียม เนื่องจากลักษณะของวัสดุที่แตกต่างกันระหว่างอะลูมิเนียมและพลาสติก ทำให้เกรนของอะลูมิเนียมมีความหนาแน่นแตกต่างจากพลาสติกเป็นอย่างมาก หากไม่ระมัดระวังในการสร้างแม่พิมพ์ฉีดอะลูมิเนียมในหลายๆ ปัจจัย ก็อาจก่อให้เกิดการสิ้นเปลืองเวลาฉีดงานเพื่อแก้ไขชิ้นงานใหม่อีกหลายครั้ง สำหรับชิ้นงานที่มีลักษณะซับซ้อน การสร้างแม่พิมพ์ฉีดอะลูมิเนียมยิ่งจะต้องให้ความสำคัญกับทุกๆ ส่วนเป็นอย่างมาก จากรูปเป็นตัวอย่างแม่พิมพ์ฉีดอะลูมิเนียมที่ไม่ซับซ้อนมากนัก
แต่ประกอบไปด้วยส่วนที่สำคัญดังนี้


1.Gate เกททางเข้าของอะลูมิเนียม มีหน้าทำนำพาน้ำโลหะเข้ามาสู่โพรงแบบภายในแม่พิมพ์
2.Runner เป็นทางวิ่งของน้ำโลหะภายในแม่พิมพ์ ซึ่งลักษณะของการออกแบบต้องคำนึงถึงแรงวิ่งของน้ำโลหะเพื่อที่จะสามารถไหลเข้าเต็มแม่พิมพ์ได้ หากคำนวณขนาดใหญ่หรือเล็กเกินไป ก็จะเกิดปัญหาในการฉีดได้
3.Over Flow เป็นส่วนเกินของน้ำโลหะที่สามารถไหลเข้าไปในส่วนนี้ เพื่อแก้ปัญหาการฉีดงานไม่เต็มแบบได้ อีกทั้งลดปัญหาการเกิด Blow Hole ภายในชิ้นงาน แต่หากออกแบบ Over Flow ให้มีจำนวนมากเกินความจำเป็น ก็จะทำให้สูญเสียค่าใช้จ่ายของวัสดุ การสร้างส่วนของ Over Flow ต้องคำนึงถึงขอบของชิ้นงานเป็นหลัก หากความแข็งแรงของขอบน้อยเกินไป แต่ Over Flow ใหญ่เกินไป เมื่อทำการเคาะออกจะทำให้ชิ้นงานแตกหัก หรือบิ่นไปได้
4.Core เป็นส่วนที่สร้างขึ้นในส่วนของชิ้นงานที่มีรู การสร้าง Core มีทั้งแบบถอดเปลี่ยนได้และแบบเปลี่ยนไม่ได้ ขึ้นอยู่กับตำแหน่งที่สามารถวาง Core ลงในส่วนของแม่พิมพ์ หากสร้าง Core ที่ไม่สามารถถอดแก้ไขได้ ก็จำเป็นจะต้องมั่นใจว่าอายุการใช้งานของ Core จะไม่น้อยกว่าอายุการใช้งานของแม่พิมพ์เด็ดขาด ดังนั้นค่าเผื่อของการสร้างCore แบบตายตัวจะต้องเผื่อให้มากกว่าอายุของแม่พิมพ์ หากสร้าง Core ที่สามารถถอดเปลี่ยนได้ ก็จะตัดปัญหาเมื่อ Core หัก หรือสึกหรอจนไม่สามารถซ่อมแซมได้ วัสดุที่ใช้ทำ Core จะต้องมีความสามารถในการไหลตัวได้ดี เนื่องจากหากไม่มีความสามารถนี้แล้วเมื่อทำการถอดชิ้นงานออกจากแม่พิมพ์ก็อาจทำให้ชิ้นงานติดอยู่ในแม่พิมพ์ในส่วน Core ได้ การวาง Core แต่ละตำแหน่งในแม่พิมพ์ต้องไม่ให้กระทบถึงการหล่อเย็นของชิ้นงานภายในแม่พิมพ์อีกด้วย
5.Chill Vent เป็นส่วนที่ใช้ระบายอากาศส่วนเกินที่มากับน้ำโลหะ และส่วนเกินจากการอัดแรงเพื่อฉีดน้ำโลหะเข้าให้เต็มแม่พิมพ์ หากไม่มีส่วนนี้ชิ้นงานจะเกิดปัญหา Blow Hole ได้มาก และอาจทำให้ชิ้นงานไม่เต็มแบบได้อีกด้วย ส่วนของ Chill Vent สามารถใช้ Air Vent ในการช่วยดูดซับอากาศออกจากชิ้นงานได้ โดยเพิ่ม Vaccum เข้าไปในแม่พิมพ์ เพื่อที่ในจังหวะฉีดและน้ำโลหะเริ่มไหลตัว Vaccum จะช่วยดูดอากาศออกได้อีกทางหนึ่งด้วย แต่ควรระมัดระวังหากออกแบบให้มีช่องว่างมากเกินไป เมื่อฉีดอะลูมิเนียมเข้าไปแล้้วแทนที่ Vaccum จะดูดอากาศอย่างเดียว แต่อาจดูดเอาน้ำอะลูมิเนียมพุ่งออกจากแม่พิมพ์ได้
6.Slide Core เป็นส่วนของแม่พิมพ์ที่สามารถเคลื่อนไหวได้โดยการใช้ไฮดรอลิกควบคุม ซึ่งการสร้าง Slide Core ก็เนื่องจากลักษณะของชิ้นงานที่มีรูอยู่ในส่วนที่ไม่สามารถใส่ Core เข้าไปได้ ส่วนของ Slide Core ต้องสัมพันธ์กับรูปร่างภายนอกของชิ้นงานเป็นอย่างดี หากมีระยะห่างเกิดขึ้นก็จะทำให้ชิ้นงานเกิดครีบในส่วนที่มี Slide Core ได้
7.Ejector Pin เป็นส่วนที่ใช้กระทุ้งชิ้นงาน Chill vent , Air vent , runner และOver Flow ออกจากแม่พิมพ์ การออกแบบ Ejector ต้องคำนึงถึงตำแหน่งในการวางให้ดี เนื่องจากหากวางผิดตำแหน่งแล้วอาจเกิดปัญหาชิ้นงานยุบตัวได้ ความสำคัญของ Ejector Pin จะต้องมีผิวหน้าเท่ากับผิวหน้าของชิ้นงานหรือส่วนนั้นๆ หาก Ejector Pin ต่ำหรือสูงเกินไป ก็จะเกิดปัญหาเกี่ยวกับคุณภาพงานได้หลังการฉีด
8.ทางเดินของน้ำหล่อเย็น ทางเดินของน้ำหล่อเย็นภายในแม่พิมพ์จะต้องไม่สร้างความเปราะบางให้กับตัวแม่พิมพ์มากเกินไป เพราะจะเป็นการลดอายุของแม่พิมพ์ลง และทำให้คุณสมบัติของชิ้นงานไม่ดี ปัญหาของท่อและสายน้ำหล่อเย็นจะเกิดขึ้นบ่อยกับการใช้แม่พิมพ์อะลูมิเนียม เนื่องจากต้องฉีดที่อุณหภูมิสูง จึงต้องคำนวณเวลาการเปลี่ยนสายและการตันของท่อน้ำหล่อเย็นให้ดี เพื่อทำการเปลี่ยนก่อนมีปัญหาเมื่อขึ้นฉีดงานระหว่างผลิต
ส่วนประกอบทั้งหมดนี้เป็นเพียงส่วนหนึ่งที่สำคัญของแม่พิมพ์ฉีดอะลูิมิเนียมเท่านั้น ยังมีส่วนประกอบย่อยที่มีลักษณะคล้ายกับส่วนประกอบของแม่พิมพ์ฉีดพลาสติกซึ่งรู้จักกันแพร่หลายอยู่แล้ว จะเห็นได้ว่าการออกแบบแม่พิมพ์อะลูมิเนียมจะต้องคำนึงถึงปัจจัยเกี่ยวกับความร้อน และอายุการใช้งานของแต่ละชิ้นส่วนเป็นสำคัญ หากเลือกวัสดุในการทำแม่พิมพ์ที่คุณภาพต่ำเกินไปก็จะทำให้อาุยุการใช้งานของแม่พิมพ์สั้นลงไปมาก แต่การใช้งานของแม่พิมพ์ฉีดอะลูมิเนียมจะมากหรือน้อยก็ขึ้นอยู่กับการบำรุงรักษาแม่พิมพ์เป็นสำคัญ หากละเลยการตรวจสอบก็จะทำให้เกิดปัญหาในการผลิตมากยิ่งขึ้น จึงจำเป็นจะต้องวางแผนการตรวจสอบก่อนนำแม่พิมพ์ขึ้นผลิตให้ถูกต้องและตรงตามเวลาการบำรุงรักษา เพื่อลดค่าการสูญเปล่าในการซ่อมแม่พิมพ์และค่าความสูญเปล่าในการผลิตชิ้นงานเสียออกมาอีกด้วย

ขอขอบคุณรูปภาพตัวอย่างแม่พิมพ์จากบริษัท International Casting Co.,Ltd

วันจันทร์ที่ 29 พฤศจิกายน พ.ศ. 2553

Cassete Sprey(Continue)

Cassete Sprey(continue)

หลังจากประกอบ Cassete Sprey แล้วทำการทดลองฉีดอีกครั้ง พบว่าผลการใช้ Cassete Sprey ตัวใหม่ช่วยลดอุณหภูมิในจุดที่มีปัญหาลงได้ ดังรูป


และจากผลการทดลองในครั้งนี้ทำให้ลดจำนวนการขัดแม่พิมพ์ลงประมาณ 30% ทำให้พนักงานที่มีหน้าที่ในการขัดแม่พิมพ์ขณะฉีดงานมีเวลาในการตรวจสอบและแก้ไขแม่พิมพ์ตัวอื่นที่ยังมีปัญหา ให้สามารถใช้งานได้ในขณะทำการผลิต อีกทั้งช่วยลดปัญหา Blister ที่เกิดขึ้นในบางจุดที่อุณหภูมิของแม่พิมพ์สูงเกินไปได้มาก ทำให้ค่าใช้จ่ายในการผลิตชิ้นงานต่ำลงไม่ต้องทำการผลิตชิ้นงานแทนส่วนที่เสียไป

จะเห็นได้ว่าจากการคำนึงถึงความสามารถในการทำงานของ Cassete Sprey จะช่วยลดค่าใช้จ่ายในการผลิตลงได้อีกเยอะ และคุณภาพของชิ้นงานที่ได้ก็ดีขึ้นมาก หากต้องการคงคุณภาพของชิ้นงานอะลูมิเนียมไว้ จำเป็นจะต้องคำนึงถึงปัจจัยในการฉีดชิ้นงานอีกหลายทาง ไม่ว่าจะเป็นปัญหาการเกิดครีบในชิ้นงาน เกิดรอยแตกในชิ้นงาน เกิด Blow Hole ในชิ้นงานอีกเป็นต้น ซึ่งสาเหตุและวิธีการแก้ไขก็มีหลากหลาย แต่เพื่อให้เกิดการป้องกันก่อนการเกิดปัญหานั้นๆ ขึ้น จำเป็นจะต้องทำการ Preventive Maintenance แม่พิมพ์ก่อนนำไปผลิตชิ้นงานก่อนเสมอ เพื่อลดเวลาในการซ่อมแม่พิมพ์และลดเวลาสูญเสียจากการซ่อมแม่พิมพ์ที่จะเกิดขึ้นจากปัญหาดังที่ได้กล่าวไปแล้ว